

¿Cuánto tiempo lleva el proceso de pulido para lograr un acabado de alto brillo en las grageas de chocolate?
Comprensión de la cronología del pulido de grageas de chocolate
El viaje desde una superficie de chocolate mate hasta un acabado de alto brillo similar a un espejo en las grageas de chocolate es a la vez un arte y una ciencia. Los gerentes de producción y los especialistas en control de calidad preguntan con frecuencia: ¿Cuánto tiempo lleva realmente el proceso de pulido para lograr ese codiciado acabado de alto brillo en las grageas de chocolate? La respuesta no es sencilla, ya que múltiples variables influyen en el cronograma, pero comprender estos factores es esencial para optimizar la eficiencia de la producción y mantener una calidad constante del producto.
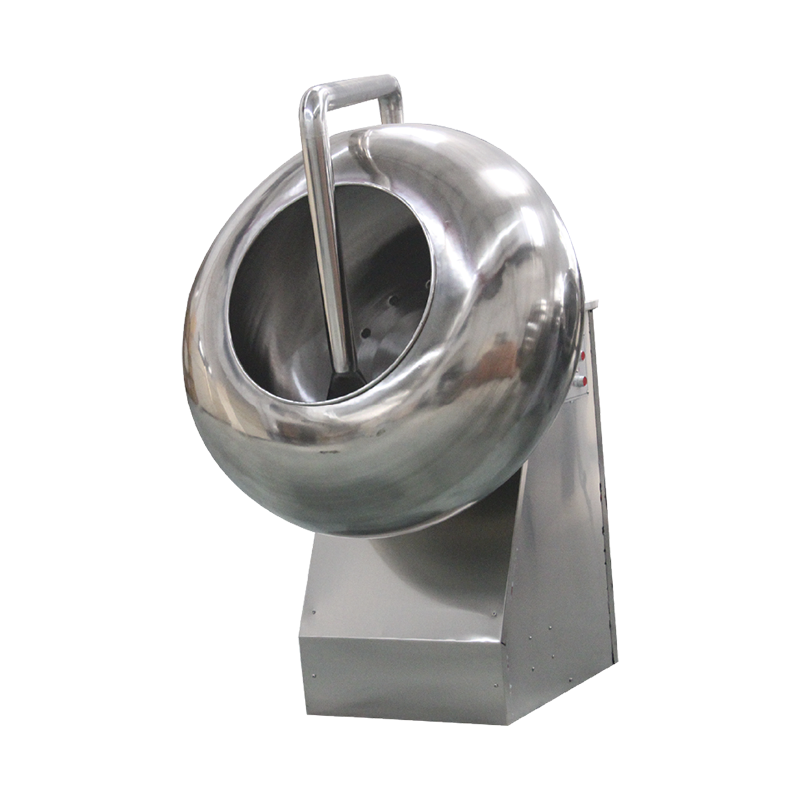
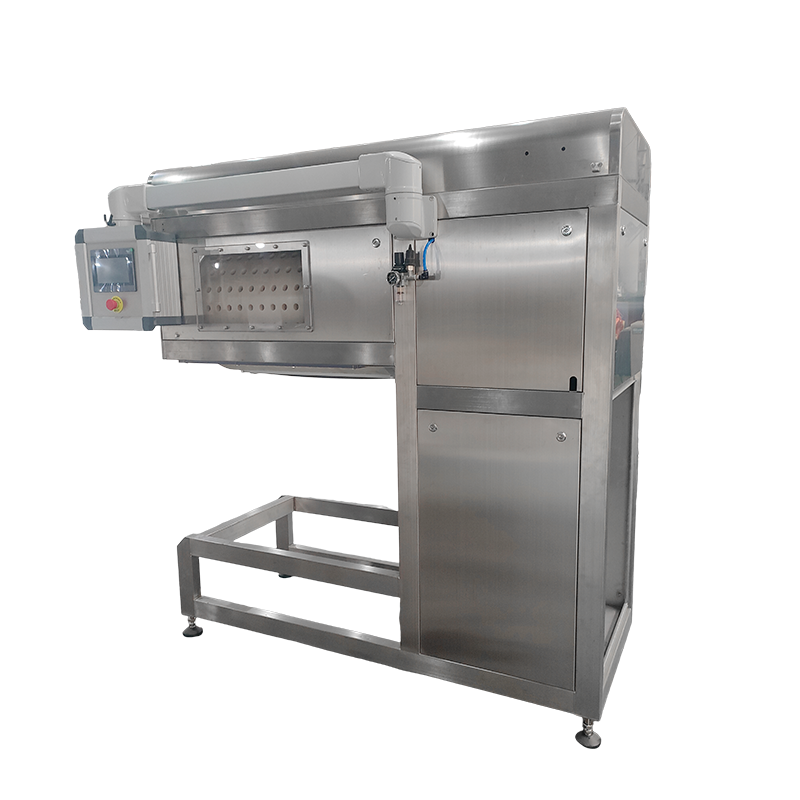
En los entornos profesionales de fabricación de productos de confitería, el proceso de pulido de las grageas de chocolate suele variar desde 45 minutos a 3 horas por lote, dependiendo de las especificaciones del equipo, características del producto y calidad de acabado deseada. Este cronograma abarca todo el ciclo de pulido, incluida la preparación, las fases de pulido activo y las etapas de verificación de calidad. Para operaciones que utilizan tecnología avanzada Máquina pulidora de chocolates y dulces sistemas, el proceso se puede optimizar significativamente manteniendo estándares de acabado excepcionales.
La variación de la duración se debe a diferencias fundamentales en la geometría del producto, el espesor del recubrimiento, las condiciones ambientales y la metodología de pulido específica empleada. Las grageas redondas y esféricas generalmente pulen más rápido que las formas irregulares debido a un contacto superficial más uniforme con los agentes de pulido. De manera similar, los productos con recubrimientos de chocolate más finos requieren menos tiempo de pulido en comparación con los centros con mucho recubrimiento, ya que la relación área de superficie-volumen afecta la rapidez con la que el medio de pulido puede crear el brillo deseado.
Factores que influyen en la duración del pulido
Especificaciones del equipo y parámetros de rendimiento
Las especificaciones técnicas de su equipo de pulido se correlacionan directamente con el tiempo de procesamiento. Las máquinas pulidoras modernas presentan diámetros de tambor que van desde 600 mm a 1500 mm, con velocidades de rotación generalmente establecidas entre 28 y 32 revoluciones por minuto para una acción de pulido óptima. Las máquinas equipadas con variadores de frecuencia permiten a los operadores ajustar las velocidades de rotación de forma dinámica durante todo el ciclo de pulido, lo que puede reducir el tiempo total de procesamiento entre un 15 y un 20 % en comparación con las unidades de velocidad fija.
La capacidad de calefacción representa otro factor de tiempo crítico. Los sistemas con mayor potencia de calentamiento (2-3kW) pueden mantener temperaturas constantes del tambor entre 20-25°C de manera más efectiva, evitando las fluctuaciones de temperatura que a menudo extienden los ciclos de pulido. Los modelos avanzados incorporan elementos calefactores duales con controles independientes, lo que permite ajustes rápidos de temperatura que se adaptan a diferentes formulaciones de chocolate sin interrumpir el flujo de producción.
Características y geometría del producto.
Las propiedades físicas de las grageas que se pulen influyen significativamente en la duración del procesamiento. Las categorías de productos estándar y sus plazos de pulido típicos incluyen:
- Grageas esféricas redondas (8-12 mm de diámetro): 45-75 minutos para un acabado de alto brillo
- Productos achatados o con forma de lentejas: 60-90 minutosutos debido a las superficies planas
- Formas cilíndricas o columnares: 90-120 minutos que requieren protocolos de pulido especializados
- Formas irregulares o multifacéticas: 120-180 minutos para una cobertura completa de la superficie
- Chocolates cilíndricos envueltos en papel de aluminio: 30-45 minutos para comprimir el papel de aluminio y mejorar el brillo
Los cálculos de la relación superficie-masa revelan que las grageas más pequeñas (menos de 10 mm) pulen más eficientemente que las unidades más grandes porque el agente de pulido se distribuye de manera más uniforme en toda la superficie total. Sin embargo, los productos muy pequeños (menos de 5 mm) pueden requerir velocidades de tambor reducidas para evitar la agregación, lo que puede extender los tiempos de procesamiento entre un 10 y un 15 %.
Condiciones ambientales y atmosféricas
Los niveles de temperatura ambiente y humedad crean diferencias mensurables en la duración del pulido. Las condiciones ambientales óptimas para el pulido del chocolate incluyen:
- Temperatura ambiente: 18-22°C (64-72°F)
- Humedad relativa: 50-55%
- Circulación de aire: controlada para evitar la contaminación por polvo.
Cuando la humedad ambiental supera el 60 %, los tiempos de pulido pueden aumentar entre un 20 y un 30 % porque la humedad interfiere con el proceso de cristalización que crea la superficie brillante. Por el contrario, las condiciones extremadamente secas (por debajo del 40 % de humedad) pueden causar un secado rápido que impide la distribución adecuada del agente de pulido, lo que requiere velocidades de procesamiento más lentas y ciclos prolongados.
La ciencia detrás de la formación de acabados de alto brillo
Dinámica de cristalización y refinamiento de superficies.
Lograr un acabado de alto brillo en grageas de chocolate implica manipular la cristalización de la manteca de cacao a nivel microscópico. El proceso de pulido crea una fricción mecánica que genera calor controlado (aproximadamente 28-32°C en la superficie del producto), que suaviza momentáneamente la capa de chocolate. A medida que el tambor continúa girando y circula aire frío, la superficie se recristaliza en el polimorfo estable de Forma V, que produce la apariencia brillante característica.
Este ciclo térmico ocurre repetidamente durante todo el ciclo de pulido, y cada iteración refina la estructura de la superficie. Las investigaciones indican que El desarrollo óptimo del brillo requiere de 15 a 25 ciclos térmicos completos. , lo que explica por qué no se puede acelerar el proceso. Intentar acelerar el ciclo mediante calentamiento excesivo o acción mecánica agresiva produce defectos en la superficie, acumulación de grasa o distribución desigual del brillo que requiere reprocesamiento.
Protocolos de aplicación de agentes de pulido
La aplicación de agentes de pulido sigue protocolos de sincronización precisos que varían según el tipo de producto y la intensidad de acabado deseada. Los agentes de pulido comunes y sus plazos de aplicación incluyen:
| Agente de pulido | Etapa de solicitud | Duración | Resultado |
| Solución de goma arábiga (2-3%) | acabado final | 15-20 minutos | Sello protector de alto brillo |
| Mezcla de cera de abejas y carnauba | Pulido intermedio | 25-35 minutos | Brillo profundo con durabilidad. |
| Esmalte a base de goma laca | Sellador final | 10-15 minutos | Máximo brillo y protección |
| Pulido natural (sin aditivos) | Proceso extendido | 120-180 minutos | Brillo sutil, procesamiento mínimo. |
El momento de la aplicación del agente es fundamental. La aplicación prematura de agentes selladores puede atrapar imperfecciones de la superficie, mientras que una aplicación tardía puede provocar una adhesión inadecuada. Los operadores experimentados suelen aplicar agentes de pulido en tres etapas: preparación inicial de la superficie (20 % del tiempo total), pulido primario (50 % del tiempo total) y desarrollo del brillo final (30 % del tiempo total).
Optimización del tiempo de pulido mediante el control del proceso
Estrategias de gestión de la temperatura
El control eficaz de la temperatura representa el factor más importante para reducir la duración del pulido sin comprometer la calidad. Los sistemas de pulido avanzados emplean control de temperatura multizona que permite que diferentes secciones del tambor mantengan perfiles térmicos distintos. Esta capacidad permite el procesamiento simultáneo de productos en varias etapas del ciclo de pulido, lo que reduce el tiempo total del lote hasta en un 25 %.
La progresión de temperatura óptima durante un ciclo de pulido estándar de 90 minutos sigue este patrón:
- Fase inicial (0-15 minutos): Temperatura ambiente (20-22°C) para permitir la adaptación de la superficie
- Fase de calentamiento (15-30 minutos): aumento gradual a 24-26°C para activar el ablandamiento de la superficie.
- Fase de pulido activo (30-60 minutos): Mantenimiento a 28-30°C con intervalos de enfriamiento periódicos
- Fase de desarrollo del brillo (60-75 minutos): enfriamiento controlado a 22-24°C para estabilizar la cristalización
- Fase de fraguado final (75-90 minutos): Regreso a temperatura ambiente para estabilización del producto.
Ajustes de velocidad e inclinación del tambor
Los ángulos de inclinación del tambor entre 15° y 45° afectan significativamente los patrones de movimiento del producto y la eficiencia del pulido. Los ángulos más pronunciados (35-45°) crean una mayor acción en cascada que aumenta la exposición de la superficie a los agentes de pulido, lo que potencialmente reduce el tiempo de procesamiento entre un 10 y un 15 % para productos redondos. Sin embargo, los ángulos más planos (15-25°) resultan más eficaces para formas irregulares que requieren un manejo más suave para evitar daños a la superficie.
Los protocolos de velocidad variable optimizan aún más el tiempo de procesamiento. Comenzar con velocidades más lentas (20-25 rpm) durante las fases iniciales de recubrimiento evita daños al producto, mientras que aumentar a velocidades de pulido óptimas (30-32 rpm) durante la fase principal maximiza la eficiencia del refinamiento de la superficie. Algunos sistemas avanzados incorporan capacidades de rotación inversa que eliminan las zonas muertas y garantizan un pulido uniforme, lo que reduce el tiempo total del ciclo al garantizar una exposición constante de todas las superficies del producto.
Planificación de producción y programación de lotes
Calcular la capacidad de producción diaria
Comprender los requisitos precisos de tiempo de pulido permite realizar una planificación de producción y cálculos de capacidad precisos. Una máquina pulidora estándar de la serie PGJ con un diámetro de tambor de 1000 mm y una capacidad de lote de 50-70 kilogramos normalmente puede completar 4-6 lotes por turno de 8 horas al procesar grageas redondas estándar con ciclos de pulido de 60 minutos.
Los gerentes de producción deben tener en cuenta estos componentes de tiempo al programar:
- Carga y preparación: 5-8 minutos por lote
- Proceso de pulido activo: 45-120 minutos (depende del producto)
- Inspección y verificación de calidad: 3-5 minutos
- Descarga y traslado: 5-7 minutos
- Limpieza de equipos entre lotes: 8-12 minutos (al cambiar de producto o color)
Estos cálculos indican que el tiempo total del ciclo por lote oscila entre 66 y 152 minutos, lo que enfatiza la importancia de la agrupación de productos y la optimización de la secuencia. La utilización consecutiva de productos similares elimina el tiempo de limpieza entre lotes, lo que aumenta efectivamente el rendimiento diario entre un 15 y un 20 %.
Integración de línea de producción de múltiples etapas
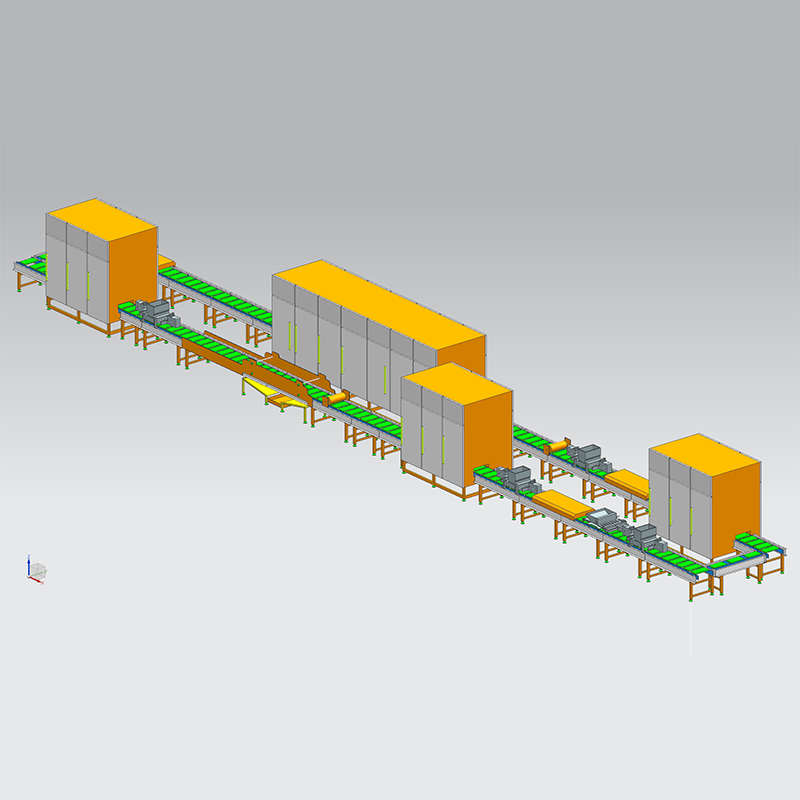
Las operaciones de confitería modernas integran máquinas pulidoras en líneas de producción continua donde la sincronización del tiempo es fundamental. Una línea integrada típica incluye estaciones de recubrimiento, túneles de enfriamiento y unidades de pulido dispuestas en secuencia. La estación de pulido debe mantener el ritmo de la capacidad de recubrimiento aguas arriba, que normalmente oscila entre 100 y 500 kg por hora, según la configuración de la línea.
Para evitar cuellos de botella, muchas instalaciones emplean varias máquinas pulidoras que funcionan en paralelo, y cada unidad maneja tipos de productos o requisitos de acabado específicos. Este enfoque de procesamiento paralelo permite que toda la línea mantenga un flujo continuo mientras que los lotes individuales reciben el tiempo de pulido preciso requerido para los estándares de calidad. Por ejemplo, una línea de producción con capacidad de 300 kg/hora podría utilizar tres máquinas pulidoras, cada una de las cuales procesa lotes de 100 kg en ciclos escalonados de 90 minutos, lo que garantiza una producción continua y al mismo tiempo mantiene una duración óptima del pulido.
Evaluación de Calidad y Validación de Acabados
Estándares objetivos de medición del brillo
Determinar cuándo se completa el proceso de pulido requiere una medición objetiva en lugar de una evaluación visual subjetiva. La medición de brillo estándar de la industria emplea medidores de brillo de geometría de 60 grados que cuantifican la reflectancia de la superficie. Los acabados de chocolate de alto brillo suelen registrarse entre 85-95 unidades de brillo (GU) a 60 grados, mientras que los acabados de espejo premium pueden exceder los 95 GU.
Los sistemas de monitoreo de brillo en tiempo real integrados en equipos de pulido modernos pueden detectar automáticamente cuando los productos alcanzan las especificaciones objetivo, evitando tanto el procesamiento insuficiente (brillo insuficiente) como el procesamiento excesivo (posibles daños en la superficie o acumulación de grasa). Estos sistemas reducen la variación de la calidad y eliminan la incertidumbre que a menudo lleva a los operadores a extender los ciclos de pulido innecesariamente.
Indicadores de calidad visuales y táctiles
Si bien la medición instrumental proporciona precisión, el personal experimentado en control de calidad reconoce señales visuales específicas que indican una finalización óptima del pulido:
- Reflexión uniforme de la superficie sin rayas ni moteados
- Ausencia de residuos visibles de agente de pulido o atracción de polvo.
- Profundidad de color uniforme en todas las superficies del producto.
- Superficie táctil suave sin pegajosidad ni aspereza.
- Temperatura estable del producto que indica cristalización completa
Los productos que cumplan estos criterios después de la duración calculada del pulido se pueden descargar con confianza, mientras que aquellos que muestren deficiencias pueden requerir un procesamiento prolongado o la identificación de desviaciones de los parámetros del proceso.
Solución de problemas de tiempos de pulido extendidos
Causas comunes de retrasos en el proceso
Cuando los ciclos de pulido exceden consistentemente los plazos esperados, la investigación sistemática de estos factores generalmente revela la causa raíz:
Problemas de calidad del recubrimiento: Los recubrimientos de chocolate con un templado incorrecto o un contenido de grasa incorrecto pueden resistir el pulido, lo que requiere entre un 30 % y un 50 % de tiempo de procesamiento adicional. La verificación del estado de ánimo previo al recubrimiento evita este problema.
Fallas de Control Ambiental: El control climático inadecuado en el área de pulido extiende el tiempo de procesamiento mientras el equipo lucha por mantener condiciones térmicas óptimas. La instalación de sistemas HVAC dedicados para las zonas de pulido generalmente reduce los tiempos de ciclo entre un 15% y un 25%.
Estado de mantenimiento del equipo: Las superficies desgastadas del tambor, los elementos calefactores ineficientes o los sistemas de circulación de aire obstruidos reducen la eficiencia del pulido. Los programas de mantenimiento regulares deben incluir el reacabado de la superficie del tambor cada 12 a 18 meses y la inspección del elemento calefactor trimestralmente.
Sobrecarga del producto: Exceder las capacidades de lote recomendadas (normalmente 45-90 kg para tambores de 1000 mm) crea una acción de pulido desigual y extiende el tiempo de procesamiento al tiempo que reduce la calidad. El cumplimiento de los pesos de carga especificados garantiza un rendimiento óptimo.
Técnicas de aceleración de procesos
Cuando las demandas de producción requieren tiempos de pulido reducidos, estas técnicas validadas pueden acelerar el procesamiento sin comprometer la calidad inaceptable:
Carga de producto preacondicionado: Llevar los productos a temperatura ambiente antes de pulir elimina las fases iniciales de ajuste térmico, lo que ahorra entre 10 y 15 minutos por lote.
Concentraciones optimizadas de agentes de pulido: El uso de concentraciones ligeramente más altas de goma arábiga o formulaciones especializadas de pulido rápido puede reducir el tiempo de brillo final entre un 20 y un 30 %, aunque se deben evaluar las consideraciones de costos.
Circulación de aire mejorada: La mejora de los sistemas de soplado para proporcionar un aumento del flujo de aire entre un 25 % y un 30 % acelera el secado y la cristalización de la superficie, lo que resulta especialmente beneficioso en entornos con alta humedad.
Control de parámetros automatizado: Los sistemas de control basados en PLC que ajustan automáticamente la temperatura y la velocidad basándose en la retroalimentación del producto en tiempo real evitan el sobreprocesamiento conservador que a menudo ocurre con la operación manual.
Selección de equipos para operaciones eficientes en el tiempo
Adaptación de las especificaciones de la máquina a los requisitos de producción
Seleccionar el equipo de pulido adecuado implica equilibrar las capacidades de tiempo de procesamiento con los requisitos de volumen de producción. Los criterios de selección clave incluyen:
| Diámetro del tambor | Capacidad de lote | Tiempo de ciclo típico | Producción diaria (8 horas) |
| 600 mm | 15 kilogramos | 45-60 minutos | 120-180 kilogramos |
| 800 mm | 30-50 kilos | 50-75 minutos | 240-400 kilogramos |
| 1000 mm | 50-70 kg | 60-90 min | 300-500 kilogramos |
| 1250 mm | 120-180 kilogramos | 75-120 minutos | 600-900 kilogramos |
Las instalaciones con diversas carteras de productos se benefician al mantener múltiples tamaños de máquinas, lo que permite optimizar el tamaño de los lotes para cada tipo de producto en lugar de forzar todos los productos a pasar por equipos de gran tamaño que extienden el tiempo de procesamiento.
Funciones avanzadas que reducen el tiempo de procesamiento
moderno Máquina pulidora de chocolates y dulces Los sistemas incorporan características diseñadas específicamente para minimizar la duración del pulido y al mismo tiempo mejorar la calidad del acabado:
Control del variador de frecuencia (VFD): Permite un ajuste preciso de la velocidad durante todo el ciclo de pulido, optimizando la acción mecánica para cada fase y reduciendo el tiempo total entre un 15 y un 20 % en comparación con los sistemas de velocidad fija.
Entrega automatizada de agente de pulido: Los sistemas de pulverización programables aplican agentes de pulido en intervalos y concentraciones óptimas, eliminando los retrasos en la aplicación manual y las inconsistencias que prolongan el tiempo de procesamiento.
Perfilado de temperatura integrado: El calentamiento multizona con controles independientes permite el procesamiento simultáneo de productos en diferentes etapas de pulido, creando efectivamente un flujo continuo dentro del sistema por lotes.
Sistemas de tambor de cambio rápido: Las capacidades de extracción y reemplazo de tambores sin herramientas reducen el tiempo de limpieza y cambio entre lotes de 30 a 45 minutos a menos de 10 minutos, lo que mejora significativamente la capacidad diaria efectiva.
Puntos de referencia de la industria y estándares de desempeño
Análisis comparativo de la eficiencia del procesamiento
Los datos de la industria revelan variaciones significativas en la eficiencia del pulido entre diferentes enfoques operativos. Las mejores instalaciones de su clase logran tiempos de ciclo de pulido promedio de 45-55 minutos para grageas redondas estándar , mientras que los de rendimiento medio suelen necesitar entre 75 y 90 minutos para obtener resultados de calidad equivalente. Esta brecha de eficiencia del 30-40% se debe principalmente a las capacidades de los equipos, la sofisticación del control de procesos y los niveles de capacitación de los operadores.
Los indicadores clave de desempeño para las operaciones de pulido deben incluir:
- Tiempo de ciclo por kilogramo de producto terminado.
- Tasa de calidad de primer paso (porcentaje que cumple con los estándares de brillo sin reprocesamiento)
- Consumo de energía por lote
- Porcentaje de utilización del equipo (tiempo de producción real versus tiempo disponible)
- Eficiencia del agente pulidor (gramos de agente por kilogramo de producto)
Las operaciones de alto rendimiento mantienen índices de calidad de primer paso por encima del 95 %, mientras que las instalaciones que tienen dificultades con el control de procesos pueden ver índices de reprocesamiento del 15 al 25 %, lo que aumenta efectivamente el tiempo total de pulido y el consumo de recursos de manera proporcional.
Tendencias futuras en la reducción del tiempo de pulido
Las tecnologías emergentes prometen una mayor reducción de los tiempos del ciclo de pulido manteniendo o mejorando la calidad del acabado. Los sistemas de pulido asistido por ultrasonidos, actualmente en etapas avanzadas de desarrollo, muestran potencial para reducir el tiempo de procesamiento entre un 40 y un 50 % mediante una mayor activación de la superficie. De manera similar, las formulaciones de recubrimiento avanzadas con una cinética de cristalización mejorada pueden permitir un desarrollo de brillo más rápido sin intervención de pulido mecánico.
La automatización y la integración de la inteligencia artificial representan las oportunidades más inmediatas para optimizar el tiempo. Los algoritmos de aprendizaje automático que analizan la apariencia del producto en tiempo real y ajustan los parámetros del proceso automáticamente pueden eliminar los márgenes de seguridad conservadores que suelen aplicar los operadores, reduciendo los tiempos de ciclo entre un 10% y un 15% y mejorando la consistencia.
Directrices prácticas de implementación
Establecer procedimientos operativos estándar
Documentar los parámetros de tiempo precisos para cada tipo de producto garantiza resultados consistentes y permite una mejora continua. Los procedimientos operativos estándar deben especificar:
Estándares de tiempo específicos del producto: Duraciones de pulido mínimas, objetivo y máximas basadas en datos históricos de rendimiento y estudios de validación de calidad. Estos estándares deben revisarse trimestralmente y actualizarse en función de las mejoras del proceso o los cambios en la formulación.
Protocolos de decisión: Criterios claros para determinar cuándo extender el procesamiento, cuándo descargar productos y cuándo iniciar investigaciones de resolución de problemas. Estos protocolos evitan las extensiones de tiempo arbitrarias que a menudo ocurren cuando los operadores carecen de una guía clara.
Requisitos de documentación: Registro de tiempos de ciclo reales, condiciones ambientales y medidas de calidad