

Cómo diseñar líneas llave en mano automatizadas de alto rendimiento para Snickers, turrones y barras de cereales compuestas
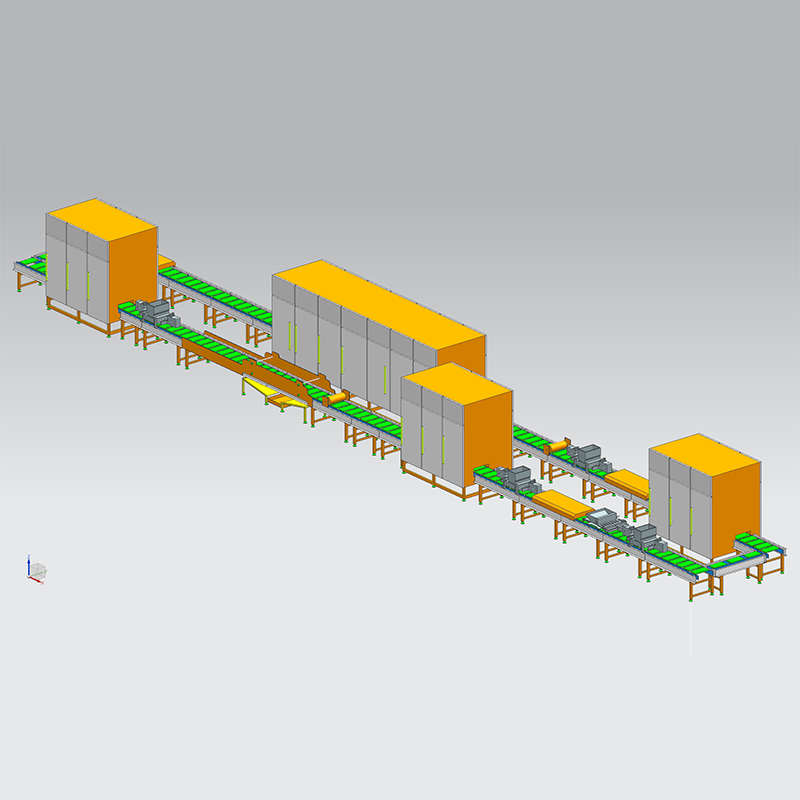
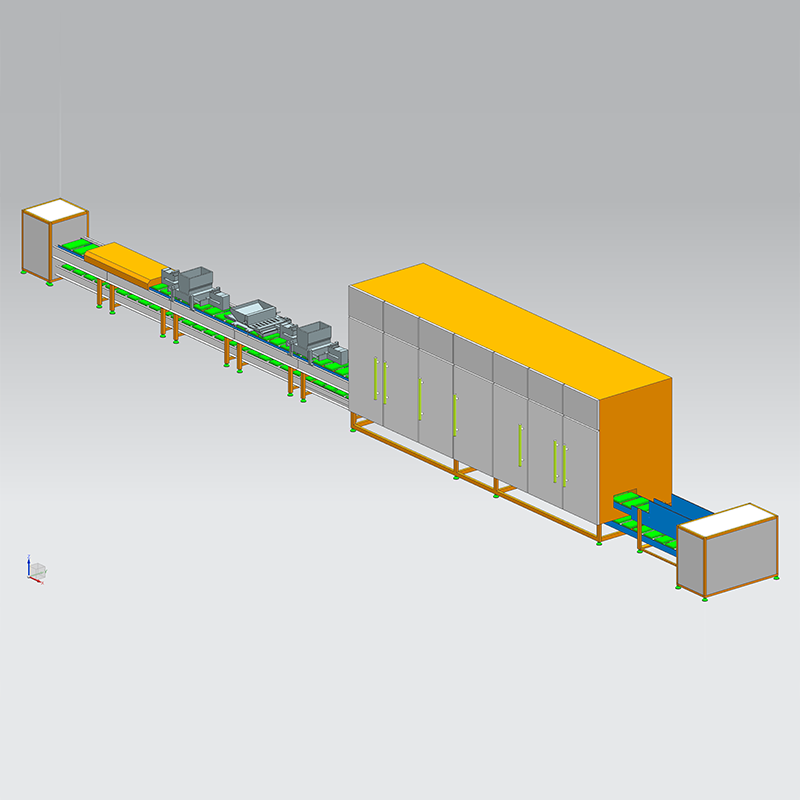
La fabricación moderna de productos de confitería y snacks exige precisión absoluta, control térmico y sincronicidad mecánica de alta velocidad. Procesar ingredientes crudos en barras de chocolate multicapa, placas de turrón aireado o matrices densas de cereales requiere ingeniería mecánica especializada. Una solución llave en mano completamente integrada realiza la transición de materiales delicados a través de preparación en masa, aireación continua, formación de losas, enfriamiento de múltiples niveles, corte preciso y empaque de alta velocidad. Implementando un optimizado línea de producción de risitas requiere un conocimiento profundo de la estabilización termodinámica y la sincronización del flujo másico para cumplir consistentemente con tolerancias geométricas y de peso precisas.
Termodinámica y diseño mecánico de mezcladores aireadores de turrón.
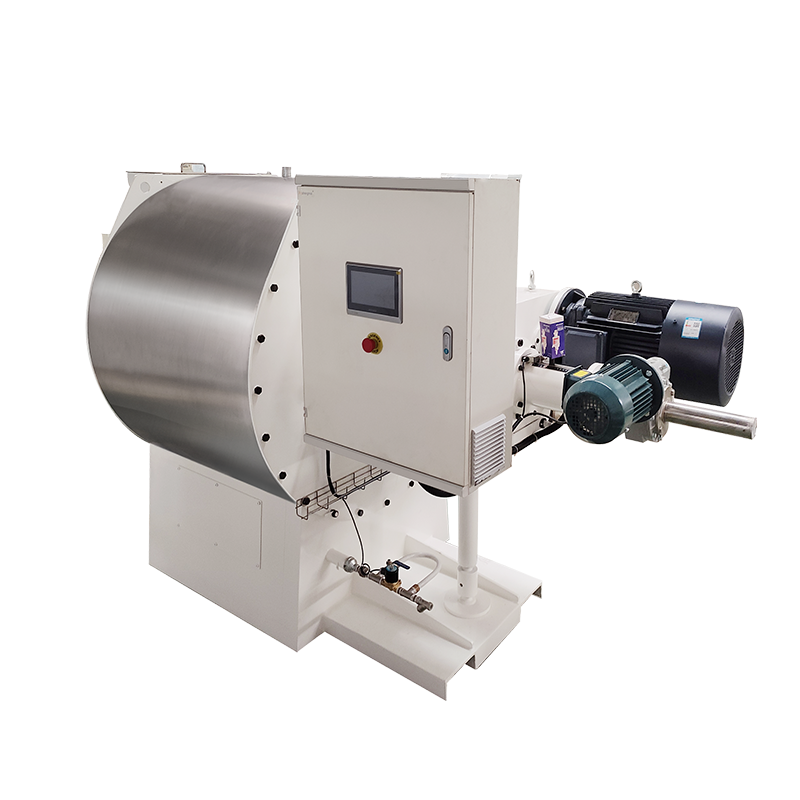
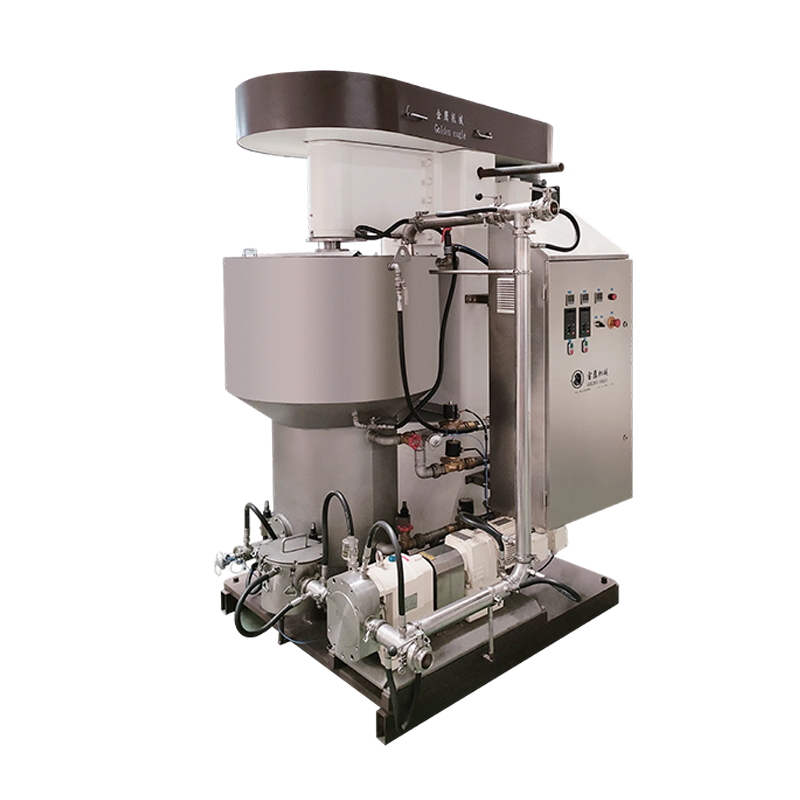
El turrón forma la base estructural y textural de muchas barras de chocolate compuestas legendarias. Lograr la textura característica, ligera pero masticable, depende completamente de una aireación mecánica controlada. Los mezcladores aireadores de turrón funcionan disolviendo aire bajo presión en una matriz de jarabe de azúcar concentrado y caliente combinada con agentes batidores como albúmina de huevo o proteínas vegetales hidrolizadas.
El desafío de ingeniería radica en mantener una emulsión gas-líquido estable mientras el jarabe se enfría y cristaliza. Los mezcladores avanzados utilizan una geometría de cabeza de rotor-estator de alto cizallamiento encerrada dentro de una cámara de mezcla presurizada. El jarabe de azúcar se bombea mediante bombas de desplazamiento positivo a la cámara, donde simultáneamente se inyecta aire comprimido filtrado a presiones que oscilan entre 3 y 6 bar.
Especificaciones de preparación de masa y cocción de almíbar.
Antes de la aireación, el almíbar debe cocinarse hasta obtener un contenido exacto de materia seca, normalmente entre 88 y 94 por ciento. Las cocinas de bobina continua o los evaporadores de película delgada se combinan con sensores automatizados de monitoreo de humedad. Si el perfil de humedad se desvía incluso en un 0,5 por ciento, el turrón resultante será demasiado pegajoso para cortarlo o demasiado quebradizo para pasar a través de los rodillos posteriores.
| Parámetro del proceso | Rango objetivo | Mecanismo de control crítico |
|---|---|---|
| Temperatura de cocción del almíbar | 125 a 138 grados centígrados | Válvulas de control de vapor modulantes |
| Presión de la cámara de aireación | 3,5 a 5,0 barras | Válvulas de contrapresión proporcionales automatizadas |
| Velocidad de corte del rotor-estator | 250 a 450 RPM | Motores de inducción con accionamiento de frecuencia variable |
| Densidad final del turrón | 0,65 a 0,85 gramos por centímetro cúbico | Medidores de flujo másico Coriolis en línea |
Una vez que los sensores en línea verifican la densidad de aireación óptima, la masa aireada se mide a través de tuberías templadas con camisa para evitar un fraguado prematuro. Las líneas de suministro encamisadas se calientan mediante un circuito de circulación de agua estabilizado con precisión a 65 grados Celsius.
Equipo de extrusión de barras de caramelo multicapa y formación de losas
Transformar turrón aireado a granel y caramelo cocido en una lámina multicapa altamente uniforme requiere un equipo formador de losas de alta resistencia. La integridad estructural y la uniformidad de las porciones de millones de barras dependen directamente de la precisión mecánica de estos enormes rodillos de calibración.
Para una configuración de barras multicapa, el proceso comienza en la estación inicial de formación de la losa. Una tolva especializada de doble rodillo recibe el turrón aireado. Estos rodillos se enfrían internamente mediante circuitos de circulación de agua y glicol. El turrón se comprime hasta obtener una lámina perfectamente lisa y de un espesor exacto sobre una cinta transportadora continua apta para uso alimentario. La superficie de los rodillos está tratada con microtexturas antiadherentes grabadas con láser para evitar que se peguen sin necesidad de antiadhesivos químicos.
Dinámica de depósito de la capa de caramelo
Una vez que la capa base de turrón se forma y estabiliza en la cinta, se mueve directamente debajo de una estación de depósito de capa secundaria de caramelo. El caramelo presenta distintas dificultades de ingeniería debido a su naturaleza viscoelástica y alta retención térmica. El cabezal de depósito debe aplicar una capa fluida y uniforme de caramelo sobre la losa de turrón en movimiento a temperaturas entre 85 y 95 grados centígrados.
El depositador cuenta con una tolva con camisa calentada equipada con un rodillo de alimentación interno y una cuchilla doctora de precisión ajustable. La altura de esta hoja está gobernada por servoactuadores de alta precisión, lo que permite microajustes en tiempo real basados en datos de espesor proporcionados por sensores de escaneo láser posteriores.
Ingeniería de corte y esparcimiento de maní de precisión
Inmediatamente después de la deposición del caramelo, mientras la capa de caramelo permanece caliente y pegajosa, el producto pasa por debajo de un sistema volumétrico de alimentación y prensado de nueces. El maní tostado debe distribuirse sobre la matriz de caramelo con exacta homogeneidad espacial. Esta uniformidad es vital para lograr un peso constante de la barra y una estética de la sección transversal.
- Dosificación Volumétrica: Los cacahuetes se dispensan desde una tolva oscilante de ingredientes secos equipada con células de carga integradas para controlar las tasas de agotamiento de la masa.
- Alimentadores Vibratorios Gravimétricos: Un conjunto de canales vibratorios controlados por frecuencia distribuye los cacahuetes por todo el ancho de la losa de caramelo, evitando espacios o aglomeraciones excesivas.
- Integración mecánica: A continuación, la losa pasa bajo un rodillo de gofrado calibrado. Este rodillo presiona suavemente los cacahuetes en la capa de caramelo tibio, fijándolos en su lugar sin fracturar las nueces ni distorsionar la capa de turrón subyacente.
Procesamiento de barras de cereales y cortadores de guillotina de alta velocidad
Mientras que las barras de caramelo dependen de caramelo dúctil y masas aireadas, las barras de cereales compuestas presentan un perfil de material completamente diferente. Un moderno línea de producción de barras de cereal Debe procesar granos delicados y quebradizos, copos de avena, frutas secas y aglutinantes viscosos de azúcar o miel sin triturar los componentes frágiles. Mantener la integridad estructural es esencial para ofrecer la textura crujiente que esperan los consumidores.
El aglutinante y los agregados secos se mezclan en mezcladores continuos de paletas de doble eje configurados para aplicar una fuerza de corte mínima. Luego, la masa se transfiere a un formador de losas de baja presión especializado. En lugar de utilizar rodillos de compresión de alta presión que podrían aplastar los granos de cereal, estos sistemas emplean múltiples rodillos de calibración suaves. Estos rodillos comprimen lentamente la masa hasta convertirla en una matriz cohesiva de densidad y espesor uniformes.
Cinemática de cortadoras de guillotina de alta velocidad
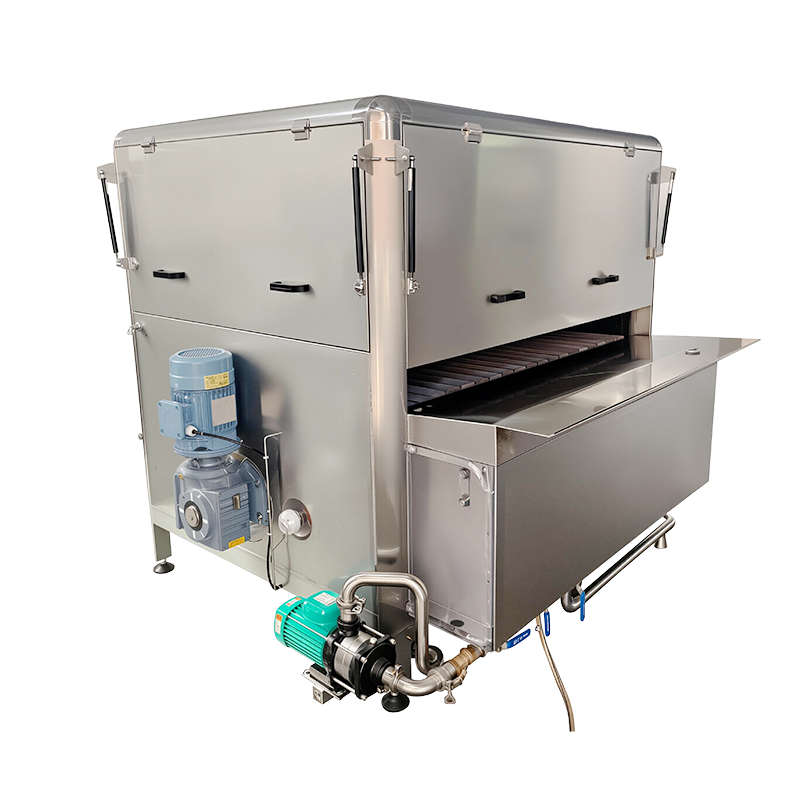
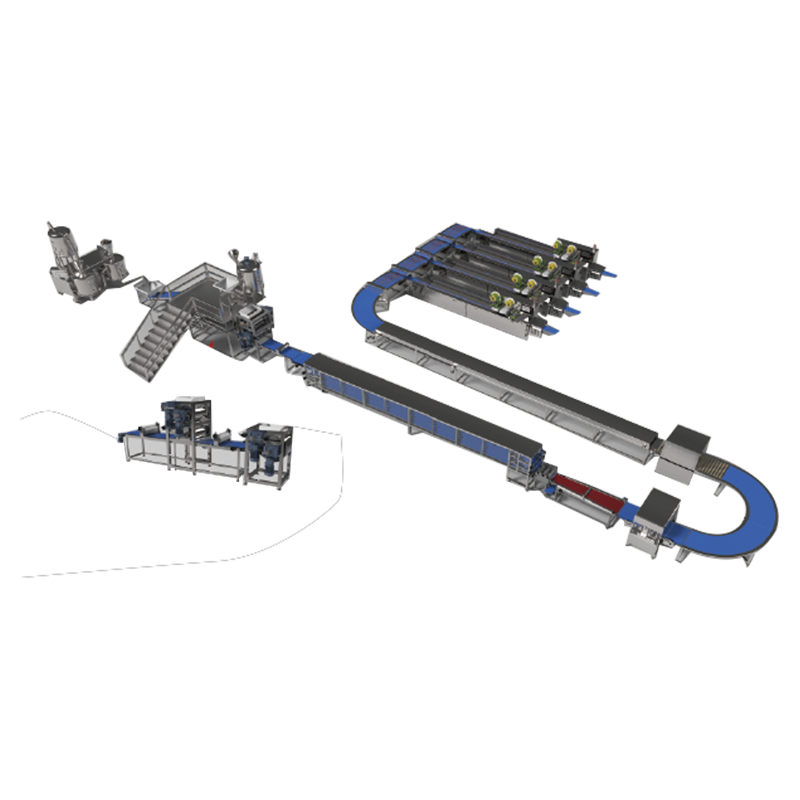
Una vez que la losa de caramelo o cereal ha viajado a través del túnel de enfriamiento extendido de varios niveles y ha alcanzado rigidez estructural, se debe cortar en dimensiones de barra individuales. Este proceso se divide en dos fases diferenciadas: corte longitudinal y corte transversal. El corte longitudinal se realiza mediante una serie de cuchillas giratorias circulares ultraafiladas que separan la losa ancha en cintas paralelas.
El núcleo mecánico de la zona de corte es la guillotina de alta velocidad, que ejecuta los cortes transversales. Para líneas modernas que funcionan a altas velocidades de transporte, un cortador vertical estacionario estándar provocaría la acumulación de productos y aplastaría las barras. Por lo tanto, los ingenieros utilizan un complejo mecanismo mecánico conocido como guillotina voladora.
Para evitar que el caramelo pegajoso, el turrón o los aglutinantes azucarados se adhieran a la hoja, los sistemas avanzados de guillotina incorporan transductores ultrasónicos de alta frecuencia. Estos transductores hacen vibrar la pala a 20 kHz o 35 kHz. Esta vibración ultrasónica reduce la fricción, elimina la acumulación pegajosa, garantiza cortes limpios y minimiza el desperdicio de producto.
Integración de componentes de galletas con líneas de confitería
Muchos formatos de snacks avanzados combinan bases de galleta crujiente con capas de turrón, caramelo o chocolate. Lograr esta mezcla requiere conectar sin problemas una máquina industrial continua de fabricación de galletas a la línea de confitería. El componente de galleta debe coincidir exactamente con la velocidad de rendimiento, el ancho y la alineación del equipo de formación de chocolate.
La integración de una línea automática de producción de galletas requiere redes de control avanzadas, generalmente administradas por controladores lógicos programables (PLC) centrales que se comunican a través de protocolos Ethernet industriales de alta velocidad. Si se produce un cambio de velocidad en el horno de horneado o en el transportador de enfriamiento, los sistemas de formado y bañado aguas abajo deben ajustar automáticamente sus parámetros para evitar atascos o espacios en el producto.
Desafíos termodinámicos al combinar capas de galletas y confitería
Las galletas salen de los transportadores de enfriamiento con bajo contenido de humedad y temperatura ambiente. Si se coloca una capa tibia de caramelo o turrón con alto contenido de humedad directamente sobre una galleta seca sin preparación, se producirá una migración termodinámica de humedad. Con el tiempo, la galleta absorbe agua de la masa de confitería adyacente, perdiendo su textura crujiente y volviéndose blanda, mientras que el caramelo se seca y se endurece.
Para eliminar este problema, las líneas automatizadas instalan zonas de acondicionamiento y microbañadores entre las línea de producción de turrón y los sistemas de manipulación de galletas. Un microbañador aplica una capa barrera ultrafina de manteca de cacao pura o un recubrimiento compuesto a base de grasa en la superficie superior de la galleta. Esta barrera sella la estructura porosa de la masa horneada, bloqueando la transferencia de humedad y preservando las distintas texturas de cada capa durante su vida útil.
Preguntas frecuentes
P1: ¿Cómo evita una cuchilla de guillotina ultrasónica que el caramelo y el turrón se peguen durante el corte a alta velocidad?
Las guillotinas ultrasónicas utilizan un transductor piezoeléctrico para hacer vibrar la hoja de corte a frecuencias entre 20 y 35 kHz. Esta rápida microvibración crea una superficie de fricción extremadamente baja, lo que hace casi imposible que materiales viscoelásticos como el caramelo y el turrón se adhieran al metal de la hoja. Garantiza cortes verticales perfectamente limpios, minimiza la deformación del producto y elimina las frecuentes paradas de línea necesarias para limpiar las cuchillas mecánicas tradicionales.
P2: ¿Cuál es la causa principal de la variación de peso en una línea de producción automatizada de barras de cereal y cómo se controla?
La causa principal de la variación de peso es la densidad aparente desigual en la masa de cereal mezclado antes de que entre en la etapa de compresión. Esta variación se gestiona instalando sistemas de alimentación gravimétricos automatizados y escáneres de perfiles láser multipunto justo antes de las formadoras de losas. Si los escáneres detectan una desviación de espesor o densidad, se envía una señal para ajustar los servomotores en los rodillos de calibración. Esto permite realizar ajustes en tiempo real para mantener los pesos de los productos dentro de las tolerancias del 1 por ciento.
P3: ¿Por qué se requiere una estricta zonificación de temperatura dentro de los túneles de enfriamiento de una línea de barras de chocolate multicapa?
Una barra multicapa contiene componentes con diferentes propiedades térmicas, como turrón, caramelo, nueces y chocolate. Golpear una barra caliente con aire extremadamente frío puede causar una contracción desigual, lo que provoca que la losa se deforme, se agriete o florezca la grasa del chocolate. Los túneles de enfriamiento llave en mano utilizan distintas zonas de temperatura controlada, comenzando con un enfriamiento moderado para estabilizar el caramelo y el turrón, seguido de zonas frías para solidificar la estructura y terminando con una zona de recalentamiento para elevar la temperatura de la barra por encima del punto de rocío ambiental, evitando la condensación de agua antes del envasado.
P4: ¿Cómo se sincroniza una máquina industrial para fabricar galletas con una línea de barras de chocolate si sus velocidades de procesamiento difieren?
La sincronización se gestiona mediante un sistema automatizado de indexación y almacenamiento en búfer de varios niveles. Sensores fotoeléctricos de alta precisión controlan el rendimiento de la línea automática de producción de galletas. Si la línea de galletas funciona más rápido que la línea de dulces, el exceso de galletas se dirige a los buffers de almacenamiento temporal. El PLC principal utiliza variadores de frecuencia para ajustar continuamente la velocidad de los transportadores indexadores, asegurando que las galletas lleguen alineadas con precisión con las estaciones de depósito de turrón y caramelo.
P5: ¿Qué procedimientos sanitarios están diseñados en las modernas líneas de extrusión de productos de confitería llave en mano?
Los modernos sistemas de producción llave en mano utilizan sistemas avanzados de limpieza in situ (CIP) para todos los equipos de preparación de masas y manipulación de líquidos, combinados con principios de diseño para saneamiento para maquinaria mecánica. Los formadores, depositadores y cortadores están construidos con marcos de acero inoxidable abiertos y lisos que resisten la acumulación de agua, cuentan con motores de lavado con clasificación IP69K y cuentan con cintas transportadoras de liberación rápida. Este diseño permite a los equipos de mantenimiento limpiar y desinfectar a fondo la maquinaria con un tiempo de inactividad mínimo, lo que garantiza el pleno cumplimiento de las normas internacionales de seguridad alimentaria.