

¿Cómo mejora la consistencia del recubrimiento el equipo industrial para bañar chocolate?
The Role of Enrobing Equipment in Modern Confectionery Lines
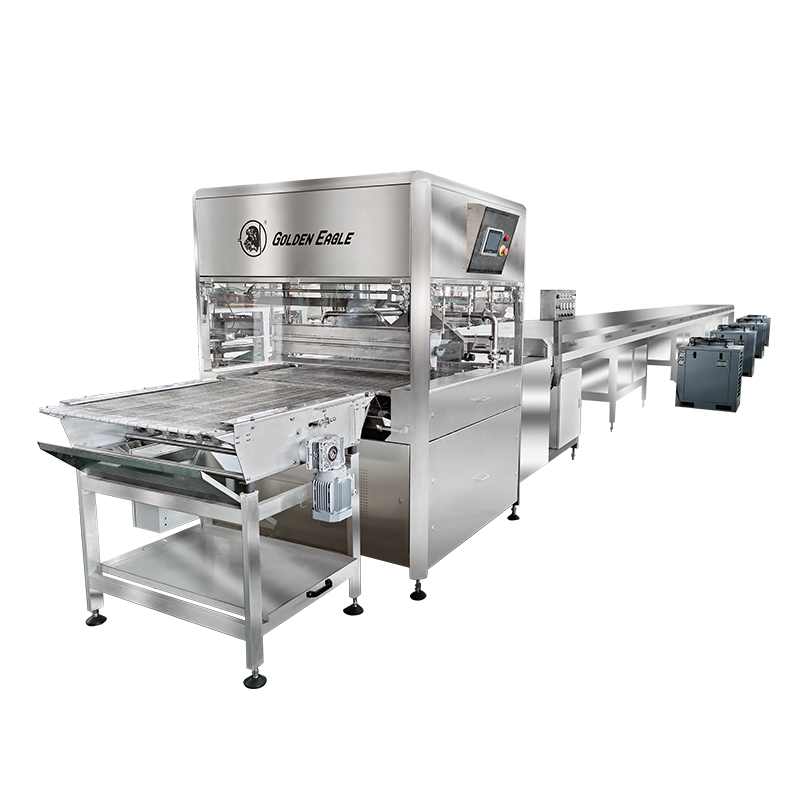
Consistent chocolate coverage is one of the hardest problems in confectionery manufacturing. Una galleta, una oblea, un racimo de nueces o un centro de caramelo que pasa a través de un baño a mano recogerá capas irregulares, bolsas de aire y marcas de goteo que aparecen inmediatamente en el estante de una tienda minorista. This is the exact problem that a línea de bañado de chocolate is engineered to solve. En lugar de sumergir los productos individualmente, una bañadora transporta los artículos sobre una cinta de malla móvil a través de una cortina de chocolate templado, aplica una capa inferior controlada y luego elimina el exceso de recubrimiento con cuchillas de aire calibradas antes de que el producto ingrese a un túnel de enfriamiento.
El espacio entre productos en la cinta de alimentación, el caudal de la cortina y la presión de la cuchilla de aire interactúan entre sí, razón por la cual una instalación que simplemente compra la máquina más grande disponible sin hacer coincidir estas configuraciones con su producto real a menudo termina con peor consistencia que una línea más pequeña y correctamente especificada.
Para los gerentes de planta que evalúan una nueva capacidad de recubrimiento, la decisión rara vez se trata de automatizar, sino de qué configuración del equipo de recubrimiento se adapta a la combinación de productos, el objetivo de rendimiento y la disposición del piso ya existente. Este artículo analiza cómo funciona mecánicamente el equipo de recubrimiento, cómo se ven normalmente los datos de rendimiento en diferentes escalas de operación y cómo comparar el recubrimiento automatizado con métodos manuales o semiautomáticos utilizando criterios mensurables en lugar de afirmaciones de marketing. También cubre los patrones de defectos que aparecen con mayor frecuencia cuando una línea está mal configurada, junto con los hábitos de mantenimiento que mantienen un sistema funcionando dentro de la tolerancia durante años de operación continua en lugar de meses.
Confectionery, bakery, and snack producers approach this equipment from different starting points. Una panadería que agrega un paso de recubrimiento a una línea de obleas o galletas existente generalmente está adaptando una bañadora a una longitud de piso fija, mientras que un productor de confitería que construye una nueva instalación tiene más libertad para dimensionar el túnel de enfriamiento y el depósito según objetivos de volumen a largo plazo. Both groups benefit from working through the same set of mechanical fundamentals before comparing specific models.
How an Industrial chocolate Enrober Processes Product
At a functional level, enrobing equipment performs four distinct operations in sequence, and each stage has its own tolerance requirements. Comprender esta secuencia es importante porque un cuello de botella o desalineación en cualquier etapa se manifestará como un defecto tres pasos después, lo que a menudo dificultará el seguimiento de la causa raíz en el producto terminado.
La etapa de alimentación coloca el producto sobre una cinta de malla de alambre con un espacio fijo, lo cual es fundamental porque el espacio desigual hace que el chocolate se forme puentes entre los artículos o deje espacios en la cobertura. Un pre-fondo, cuando está instalado, aplica una capa base delgada para que el producto no se adhiera a la malla y así la capa final tenga una parte inferior limpia y sellada en lugar de un patrón con textura de malla. The main enrobing head then drops a continuous curtain of tempered chocolate over the moving product, fully submerging the top and sides. Las cuchillas de aire colocadas inmediatamente después de la cortina eliminan el exceso de chocolate dirigiendo una presión de aire calibrada a lo largo del ancho de la cinta, que es lo que determina el peso y la uniformidad del recubrimiento final mucho más que la propia cortina. Finalmente, el producto recubierto viaja a través de un túnel de enfriamiento de múltiples zonas donde la temperatura se reduce gradualmente para mantener el brillo y romperse sin causar floración.
Core Componentes That Determine Coating Quality
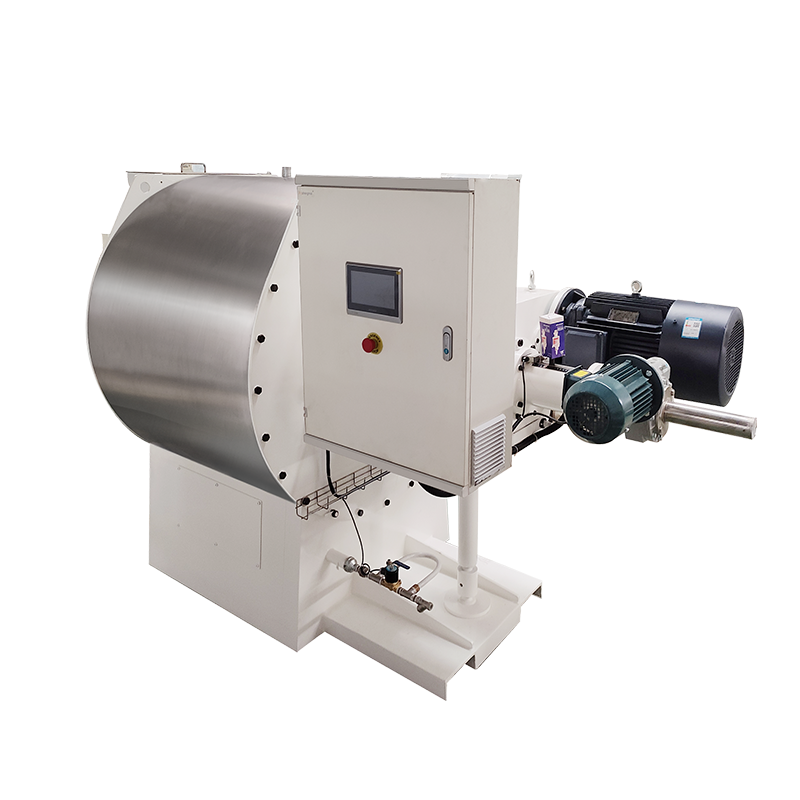
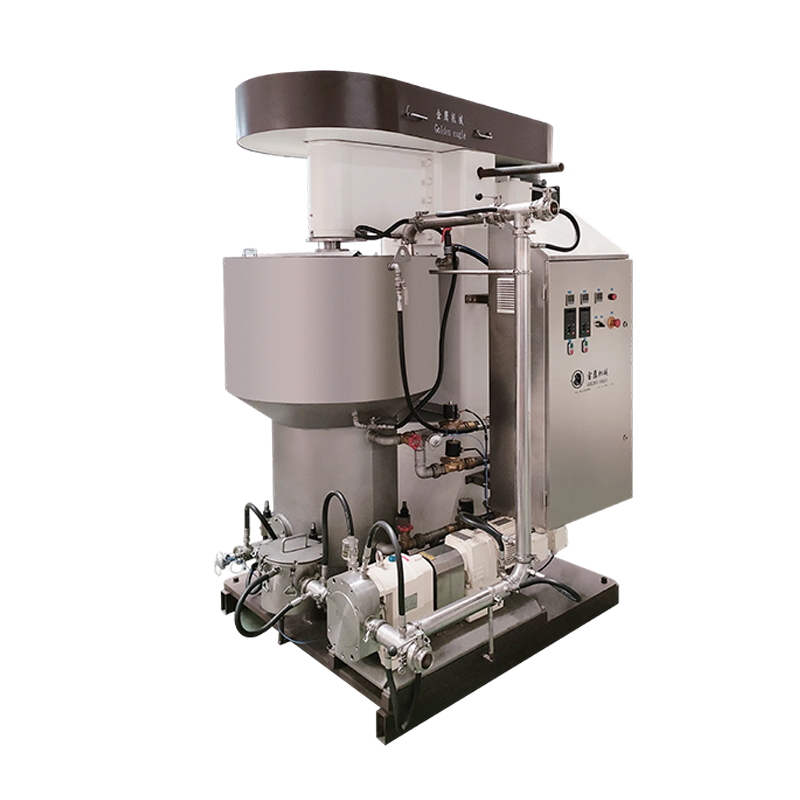
cada Línea de baño de chocolate serie SJP y los sistemas industriales comparables comparten un conjunto común de subsistemas, pero la calidad de construcción y la precisión del control de cada subsistema es lo que separa una línea que mantiene tolerancias estrictas de otra que se desvía dentro de un solo turno.
| Component | Función primaria | Typical Tolerance Impact |
|---|---|---|
| unidad de templado | Maintains crystal structure of the chocolate mass | Más o menos 0,5 grados de estabilidad |
| Cabeza de cortina | Delivers even coating flow across belt width | Cross-belt weight variance under 3 percent |
| Conjunto de cuchilla de aire | Recorta el exceso de recubrimiento al espesor objetivo | Coating weight adjustable in small increments |
| Transmisión por correa de malla | Transports product at a constant, synchronized speed | Variación de velocidad inferior al 1 por ciento |
| Enfriamiento tunnel | Sets coating without inducing fat bloom | Control de gradiente multizona |
| Bottom recirculation pump | Devuelve el exceso de chocolate al depósito. | Prevents pooling and viscosity drift |
The tempering unit deserves particular attention because it is the single component most responsible for finished product appearance. El chocolate poco templado se endurece con una superficie opaca y veteada y es propenso a florecer a los pocos días de ser empaquetado, mientras que el chocolate demasiado templado puede fraguar demasiado rápido dentro de la bañadora, obstruyendo el cabezal de la cortina. Los sistemas con retroalimentación de temperatura de circuito cerrado en los tanques de fusión, templado y retención mantienen una banda operativa más estrecha que los sistemas que dependen de verificaciones manuales del termostato.
Throughput Benchmarks Across Line Configurations
La capacidad de la línea generalmente se especifica por el ancho y la velocidad de la cinta, pero el número que importa operativamente es la producción de recubrimiento por hora, ya que eso es lo que determina si la bañadora mantiene el ritmo de una depositadora o línea de horneado aguas arriba. El siguiente cuadro refleja los rangos de rendimiento comúnmente citados en cuatro clases de ancho de banda típicas utilizadas en aplicaciones de recubrimiento de confitería y panadería.
Estas cifras cambian según la densidad del producto, el peso de recubrimiento objetivo y si la línea realiza un paso previo al fondo, por lo que deben tratarse como rangos de planificación en lugar de cifras garantizadas para cualquier producto específico. Una instalación que recubre una oblea liviana se ubicará hacia el extremo superior de un rango, mientras que un racimo de nueces denso con un peso de capa objetivo más pesado funcionará más lento en el mismo equipo.
Precisión del control de temperatura durante un ciclo de producción
Uno de los indicadores de rendimiento que más se pasa por alto es el grado de firmeza con el que una línea mantiene la temperatura del chocolate mientras funciona continuamente durante un turno de ocho horas. Los grandes cambios de temperatura durante tiradas largas son una fuente común de problemas intermitentes de brillo y floración que son difíciles de diagnosticar porque no aparecen en todos los lotes.
Los sistemas de circuito cerrado que toman muestras continuamente de la temperatura del baño y ajustan los elementos calefactores en pequeños incrementos mantienen una banda mucho más estrecha que las líneas que dependen de controles manuales periódicos. Esto es más importante en tiradas más largas, ya que una línea que se desvía incluso un grado y medio durante varias horas puede cambiar un producto de templado adecuado a notablemente subtemplado sin ningún punto desencadenante obvio.
Nota operativa: Los registros de temperatura extraídos de la unidad de templado y del baño envolvente por separado son más útiles para solucionar problemas que una sola lectura combinada, ya que las dos zonas pueden variar de forma independiente cuando una bomba de recirculación no tiene el tamaño adecuado para el volumen del tanque.
Enrobing Line vs Manual Coating: A Structured Comparison
Los fabricantes que pasan de tanques de inmersión manual o de lotes pequeños a una línea continua generalmente están sopesando cinco factores prácticos en lugar de una sola cifra de costo. La comparación de radar que aparece a continuación clasifica el equipo de recubrimiento automatizado frente al recubrimiento manual en una escala relativa, según los resultados operativos comúnmente informados.
El patrón que se muestra consistentemente es que el recubrimiento manual conserva una ventaja sólo en el bajo costo inicial y, para lotes muy pequeños o artículos altamente personalizados, en la flexibilidad de configuración. En todos los demás ejes, incluida la consistencia del espesor del recubrimiento y el volumen que un solo operador puede procesar por hora, los equipos automatizados obtienen puntuaciones sustancialmente más altas. Esta es la razón por la cual la inmersión manual tiende a persistir en entornos artesanales o de muy bajo volumen, mientras que cualquier instalación que produzca más de unos pocos cientos de kilogramos por turno generalmente encuentra que el costo de la mano de obra y la tasa de defectos por sí solos justifican una línea. La brecha se amplía aún más una vez que se incluyen los costos de empaque y reelaboración, ya que el recubrimiento manual inconsistente tiende a generar una mayor tasa de artículos que deben reelaborarse o degradarse antes de que lleguen al empaque minorista.
Adaptación de las especificaciones del equipo a su línea de productos
Elegir entre configuraciones de bañadoras se reduce a hacer coincidir un puñado de especificaciones con el producto real que se está recubriendo, en lugar de simplemente seleccionar la máquina más grande disponible. Los siguientes factores tienden a tener la mayor influencia en la decisión final.
- Ancho de la banda en relación con la huella del producto y espacio requerido entre carriles para evitar puentes de chocolate entre los artículos
- Whether a pre-bottomer is needed, which depends on whether the product would otherwise stick to a bare mesh belt
- Cooling tunnel length in relation to belt speed, since undersized tunnels leave product only partially set at the outfeed
- Reservoir capacity and recirculation pump sizing relative to daily production volume
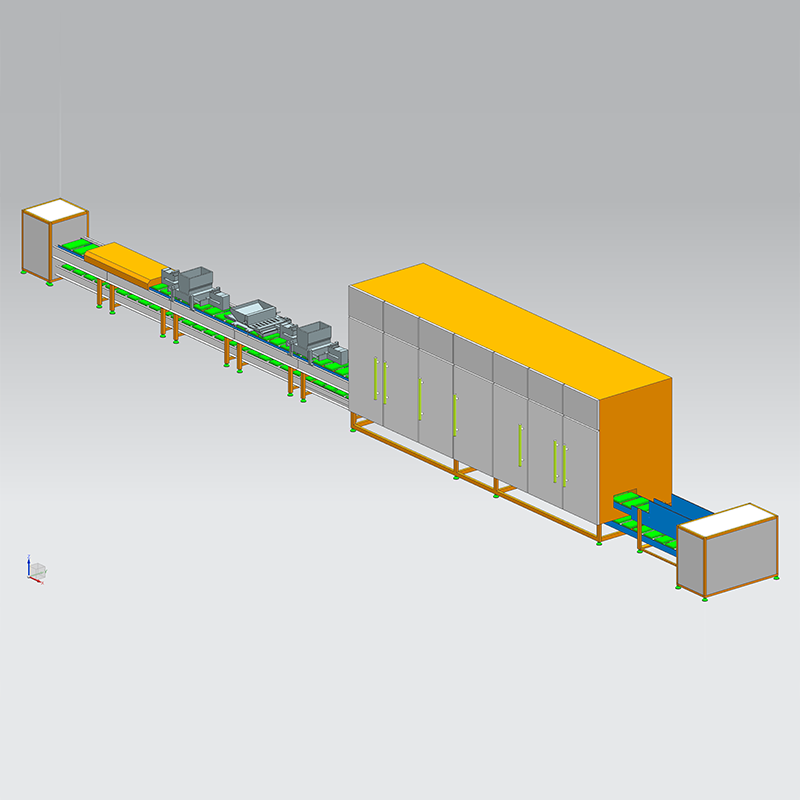
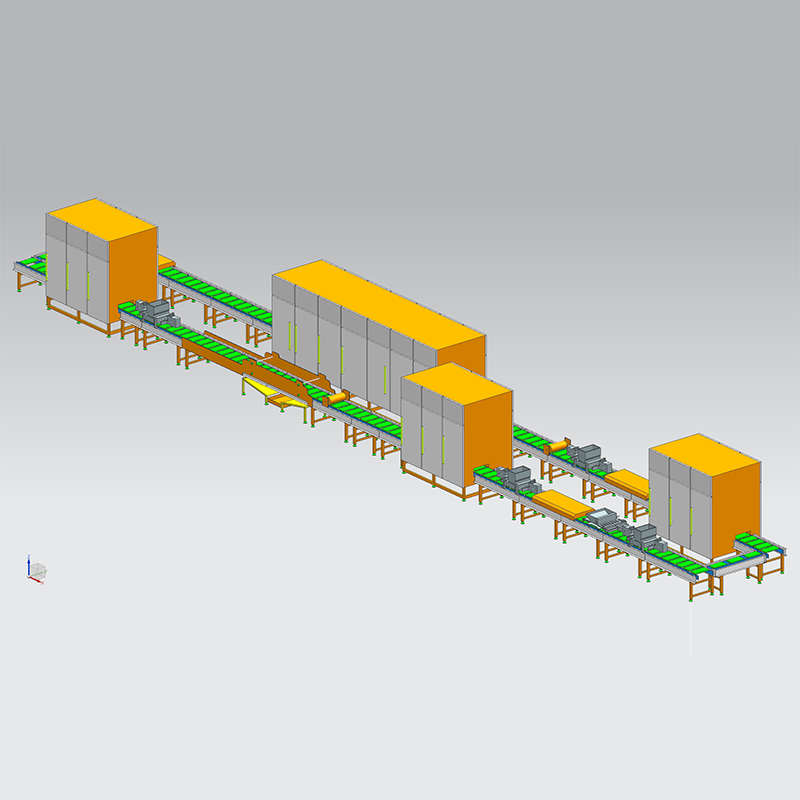
- Available floor length, since enrobing lines with integrated cooling tunnels can run considerably longer than the enrobing head alone
Las instalaciones que ejecutan tipos de productos mixtos en la misma línea también deben sopesar la rapidez con la que se puede ajustar el peso del recubrimiento y la velocidad de la cinta entre tiradas, ya que los cambios frecuentes en una línea construida para una única configuración fija crean tiempos de inactividad que erosionan la ventaja de rendimiento para la que se compró el equipo en primer lugar.
It is also worth planning for future volume growth rather than sizing strictly to current output. Agregar un segundo bañador más adelante, una vez que nunca se tuvieron en cuenta el espacio del piso y las conexiones de servicios públicos durante la instalación original, suele ser mucho más disruptivo y costoso que especificar un depósito un poco más grande o una sección de túnel modular desde el principio. La revisión de los requisitos de servicios públicos, incluida la capacidad de aire comprimido para las cuchillas de aire y la carga de refrigeración para el túnel de enfriamiento, junto con las especificaciones mecánicas, evita una brecha común donde la bañadora en sí tiene el tamaño correcto pero la infraestructura de la planta de soporte no.
Prácticas de mantenimiento que prolongan la vida útil
El equipo de baño funciona continuamente con un producto alimenticio que se solidifica al contacto con superficies frías, lo que significa que las rutinas de mantenimiento difieren algo de las de la maquinaria de producción de uso general. Three areas tend to account for most unplanned downtime.
| Maintenance Area | Frecuencia recomendada | Failure Mode If Skipped |
|---|---|---|
| Limpieza y tensado de cintas de malla. | Diario a semanal | Acumulación de chocolate que causa problemas de seguimiento de la correa |
| Inspección de boquilla de cuchilla de aire | Semanal | Peso de recubrimiento desigual a lo ancho de la banda |
| Tempering tank descaling | Mensual | Reducción de la transferencia de calor y la deriva de temperatura. |
| Enfriamiento tunnel coil check | Quarterly | Tiempo de fraguado insuficiente que provoca una salida suave del producto |
Los programas de limpieza son más importantes con el chocolate que con muchos otros medios de recubrimiento porque el producto residual que se deja en el depósito durante la noche se recristalizará con una estructura de grasa diferente a la del chocolate recién templado, y reintroducirlo en el baño a la mañana siguiente sin un retemplado adecuado es una causa común y evitable de floración superficial en los primeros lotes de un nuevo turno.
Mantener un registro escrito de las inspecciones de las boquillas, las comprobaciones de la tensión de la correa y las fechas de descalcificación del tanque también hace que sea mucho más fácil detectar una lenta variación en el rendimiento antes de que se convierta en una parada total. Muchos eventos de tiempo de inactividad no planificados en los equipos de baño se remontan a un intervalo de mantenimiento que se omitió una vez y nunca se recuperó, en lugar de una falla repentina de un componente, razón por la cual una simple lista de verificación recurrente tiende a generar mayores retornos que cualquier pieza individual de equipo de diagnóstico.
Categorías de productos que más se benefician del baño
No todos los productos recubiertos necesitan una línea continua completa, pero una amplia gama de categorías alcanzan un umbral de volumen donde el equipo de baño se convierte en la opción más práctica en lugar de la inmersión manual o el barrido. Las siguientes categorías son los candidatos más comunes para una bañadora dedicada.
- Obleas, bizcochos y galletas, donde un sello inferior uniforme evita que la base quede sin recubrimiento o se pegue a una correa de malla desnuda
- Racimos de nueces y barras de granola, que requieren un recubrimiento más pesado y se benefician de un control preciso de la cuchilla de aire para evitar que se acumule alrededor de formas irregulares.
- Piezas de frutos secos y mezclas de frutos secos, donde el tamaño pequeño del artículo hace que la inmersión manual sea intensiva en mano de obra en relación con la producción.
- Barras de helado y novedades congeladas, que necesitan un paso de cortina de fraguado rápido antes de que el producto se ablande en la cinta.
- Centros de dulces y bombones, donde el grosor constante de la cáscara afecta tanto la apariencia como la estabilidad en el estante.
Cada una de estas categorías plantea demandas diferentes a los mismos subsistemas centrales. Una línea de novedades congeladas, por ejemplo, prioriza la velocidad de la cortina y un tiempo de fraguado corto sobre la capacidad del depósito, mientras que una línea de racimos de nueces prioriza el rango de cuchillas de aire porque los productos en sí son irregulares y densos. Revisar en qué categoría cae una instalación antes de especificar el ancho de la cinta o la longitud del túnel mantiene la conversación sobre el tamaño del equipo basada en el producto real en lugar de en cifras de uso general.
defectoos comunes del revestimiento y sus causas fundamentales
La mayoría de los problemas de calidad relacionados con los equipos de baño se dividen en un pequeño número de patrones recurrentes. Reconocer qué subsistema es responsable de un defecto determinado acorta considerablemente el tiempo de resolución de problemas, ya que de lo contrario los operadores tienden a ajustar primero el control incorrecto.
| Defect | Causa probable | Subsistema para comprobar |
|---|---|---|
| Espesor de recubrimiento desigual en todo el ancho de la banda | Boquillas de cuchillas de aire desalineadas o parcialmente bloqueadas | Conjunto de cuchilla de aire |
| Acabado superficial opaco o rayado | Chocolate de mal humor antes de llegar al telón. | unidad de templado |
| Base desnuda o expuesta sobre producto terminado | Pase previo al fondo faltante o mal ajustado | Pre-fondo |
| Producto pegado en la salida | Tiempo de permanencia del túnel de enfriamiento insuficiente | Enfriamiento tunnel length or belt speed |
| Chocolate acumulado alrededor de la base del producto | Exceso de flujo de cortina en relación con la presión de la cuchilla de aire | Cabeza de cortina and air knife balance |
Debido a que estos defectos a menudo surgen de manera intermitente en lugar de en cada unidad, rastrear qué turno, tipo de producto o condición ambiental se correlaciona con el problema suele ser más productivo que ajustar la máquina de manera reactiva después de un solo lote marcado. La humedad ambiental y la temperatura de la planta en particular pueden cambiar el rendimiento del túnel de enfriamiento incluso cuando todas las configuraciones internas permanecen iguales, razón por la cual algunas instalaciones registran las condiciones de la habitación junto con los controles de calidad del producto durante las transiciones estacionales.
Preguntas frecuentes
P1: ¿Cuál es la diferencia entre una bañadora y una máquina de inmersión?
Una máquina de inmersión generalmente sumerge artículos individuales en un baño de chocolate estático o ligeramente agitado, mientras que una bañadora es un sistema continuo donde el producto se mueve bajo una cortina de chocolate sobre una cinta de malla, seguido de un corte con cuchilla de aire y un túnel de enfriamiento dedicado. Las bañadoras están diseñadas para una producción continua y de gran volumen, mientras que los equipos de inmersión se adaptan a tiradas más pequeñas o más artesanales.
P2: ¿Cómo se controla el espesor del recubrimiento en una línea de revestimiento?
El espesor del recubrimiento se establece principalmente mediante la presión y el ángulo de la cuchilla de aire, más que por el flujo de la cortina en sí. La cortina aplica una capa sobrante completa y las cuchillas de aire eliminan el exceso para dejar un espesor objetivo, que generalmente se puede ajustar en pequeños incrementos para cumplir con los requisitos de peso del producto.
P3: ¿Qué causa la floración del chocolate en los productos recubiertos?
La floración suele ser causada por un templado inadecuado, cambios de temperatura durante el enfriamiento o almacenamiento del producto terminado en condiciones fluctuantes de calor y frío después del envasado. Aparece como una película superficial gris o blanca opaca y, si bien no es un problema de seguridad alimentaria, se trata como un defecto de calidad ya que afecta la apariencia y la textura.
P4: ¿Puede una línea de bañado manejar múltiples tipos de productos?
La mayoría de las líneas pueden procesar una variedad de formas y tamaños de productos dentro de los límites del ancho de la banda y la longitud del túnel de enfriamiento, siempre que el peso del recubrimiento, la velocidad de la banda y las configuraciones previas al fondo se ajusten entre ejecuciones. Las instalaciones con mezclas de productos muy variadas deben confirmar el tiempo de cambio antes de seleccionar una configuración específica.
P5: ¿Cuánto tiempo debe tener un túnel de enfriamiento?
Los requisitos de longitud del túnel dependen de la velocidad de la cinta y del peso del recubrimiento objetivo, ya que los recubrimientos más gruesos y las velocidades más rápidas de la cinta aumentan el tiempo necesario para que el chocolate se endurezca por completo antes de que el producto llegue a la salida. Por lo general, esto se calcula a partir de la combinación del tiempo de permanencia necesario y la velocidad de la cinta de correr de la línea específica.