

¿Qué hace que una máquina atemperadora de chocolate sea el verdadero impulsor del brillo, el endurecimiento y la vida útil?
Por qué el control de la cristalización define la calidad del chocolate
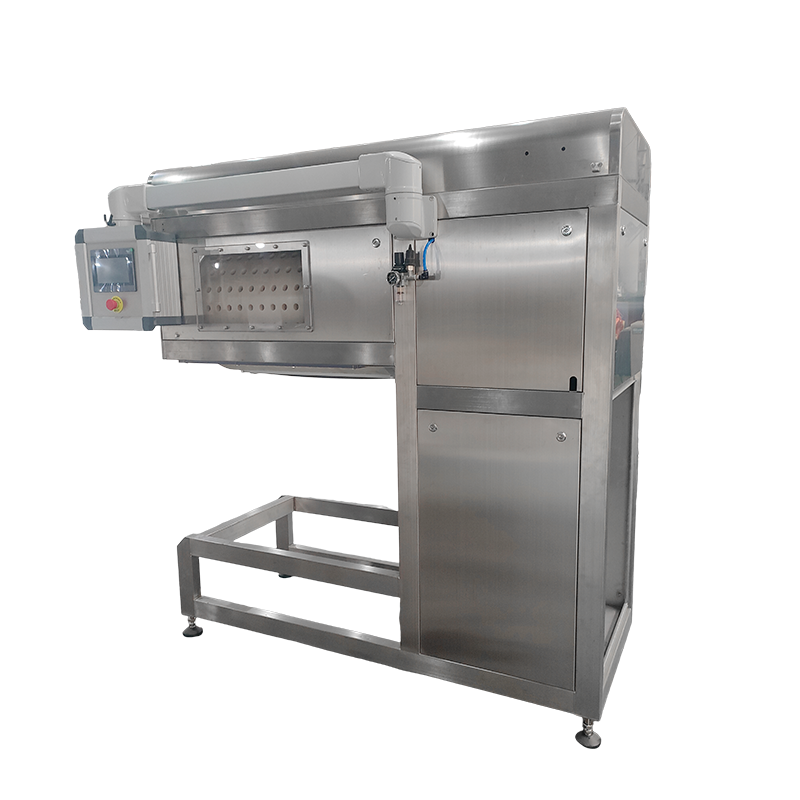
La superficie brillante, la limpieza y la vida útil medida en meses en lugar de semanas se remontan a una variable oculta: cómo se forman los cristales de manteca de cacao cuando el chocolate se enfría. Un lote adecuadamente templado bloquea las moléculas de grasa en una estructura estable y compacta. Un lote sin templar se enfría formando una mezcla suelta y desigual de tipos de cristales que se vuelve opaco, veteado y suave en cuestión de días. Esta es la razón por la que un confiable máquina de templado de chocolate se encuentra en el centro de casi todas las líneas importantes de confitería, desde pequeños talleres hasta cocinas industriales de tamaño mediano.
El templado manual de una losa de mármol todavía funciona para los artesanos que producen unos pocos kilogramos por día, pero depende en gran medida de la habilidad del operador y de la temperatura ambiente, que rara vez se mantiene constante en una fábrica. El equipo de templado automatizado elimina esa variabilidad al mantener las etapas de fusión, enfriamiento y recalentamiento dentro de tolerancias estrictas, lote tras lote. El resultado es un brillo repetible, una contracción constante para facilitar el desmoldeo y una textura que sobrevive al embalaje, el envío y los meses en el estante del comercio minorista sin florecer.
Los productores que superan los volúmenes de los aficionados suelen descubrir que el atemperado inconsistente, no la formulación de recetas, es la principal causa de devolución de existencias. Una máquina que puede mantener una banda estrecha de temperatura de trabajo mientras se agita continuamente la masa aborda esto directamente, razón por la cual la demanda de maquinaria de templado confiable ha crecido junto con el aumento más amplio de la producción de chocolate premium y de origen único.
La economía del control de calidad también favorece la automatización sobre la técnica manual una vez que una empresa va más allá de una única tienda. Un chocolatero experto que trabaja a mano puede producir excelentes resultados en pequeños volúmenes, pero esa habilidad no aumenta linealmente con la plantilla. Capacitar a personal adicional para que lea señales visuales en una losa de mármol lleva meses, mientras que una máquina controlada por un controlador reproduce la misma curva independientemente de quién cargue el lote. Este cambio de una técnica artesanal al control de procesos es uno de los impulsores más silenciosos detrás de la adopción más amplia del templado automatizado en las operaciones de confitería de tamaño mediano, ya que convierte un paso que depende de las habilidades en uno repetible y documentable que se ajusta a los marcos estándar de seguridad alimentaria y garantía de calidad.
Más allá del brillo y el crujido, la cristalización adecuada también afecta el comportamiento del chocolate durante el procesamiento posterior. La masa correctamente templada se libera limpiamente de los moldes debido a una contracción predecible a medida que se enfría, reduce la adherencia durante el recubrimiento y mantiene mejor su forma durante el transporte en climas cálidos. Cada uno de estos resultados se remonta a la misma estructura cristalina subyacente, razón por la cual la selección de equipos merece tanta atención como el desarrollo de recetas cuando se planifica o amplía una línea de producción. Tratar el atemperado como un paso central del proceso, en lugar de una idea de último momento al final de una receta, tiende a dar resultados en menos lotes rechazados en el futuro.
La ciencia detrás de la cristalización de la manteca de cacao
La manteca de cacao puede solidificarse en varias formas cristalinas distintas, pero sólo una produce el acabado firme y brillante que los consumidores asocian con el chocolate de calidad. Los otros tienden a ser suaves, opacos o inestables, y gradualmente se convierten en la estructura cristalina gruesa responsable de la flor pálida y polvorienta que se ve en las barras viejas o mal almacenadas. El templado es el proceso controlado de fundir todos los tipos de cristales y luego enfriar la masa mientras se agita continuamente para que solo los estables formen semillas en todo el lote.
El proceso pasa por tres fases amplias: fusión total para borrar cualquier memoria de cristal existente, enfriamiento controlado hasta un punto en el que los cristales estables e inestables comiencen a formarse juntos y recalentamiento suave para fundir la fracción inestable no deseada mientras se deja intacta la red estable. La agitación es tan importante como la temperatura, ya que distribuye los cristales semilla de manera uniforme y evita el sobreenfriamiento localizado cerca de las paredes del tanque.
Perfil de temperatura típico durante un ciclo de templado
Pequeñas variaciones en esta curva cambian notablemente el resultado. Un enfriamiento demasiado rápido produce una masa de cristales inestables sin tiempo para convertirlos a una forma estable, mientras que un enfriamiento demasiado lento desperdicia tiempo de producción y corre el riesgo de espesar el lote antes del moldeo. Esta es la razón por la que los equipos industriales dependen de tanques encamisados con agua o aceite en circulación con temperatura controlada en lugar de enfriamiento al aire libre, lo que brinda a los operadores una curva repetible en lugar de una aproximación aproximada.
El contenido de grasa, el nivel de humedad y el tamaño de las partículas de las etapas anteriores de refinación también influyen en la tolerancia de un lote durante la etapa de templado en general. Una distribución de partículas más fina generalmente produce una textura más suave y una siembra de cristales ligeramente más fácil, ya que hay más superficie disponible para que los cristales estables se propaguen a través de la masa. Las mezclas más gruesas o con mayor contenido de grasa pueden ser más sensibles a la velocidad de enfriamiento, lo cual es una de las razones por las que los operadores experimentados ajustan ligeramente las curvas programadas al cambiar entre formulaciones en lugar de depender de una única configuración genérica para cada receta.
La técnica de siembra también merece especial atención. Algunos operadores introducen una pequeña cantidad de chocolate ya templado o cristales de semillas especializados directamente en la masa enfriada para acelerar la formación de cristales estables, acortando el ciclo general. Las máquinas automatizadas que respaldan este enfoque a través de un puerto de siembra dedicado pueden reducir significativamente el tiempo del ciclo en comparación con depender únicamente del enfriamiento y la agitación, lo cual es más importante para las líneas que ejecutan varios lotes por turno.
Componentes principales de un sistema de templado automático
La maquinaria de templado moderna combina varios subsistemas que funcionan en secuencia en lugar de una sola unidad de enfriamiento. Comprender cada pieza ayuda a los compradores a evaluar especificaciones más allá del número de capacidad principal.
- Tanque de fusión y retención encamisado con zonas de temperatura independientes
- Agitación continua o intermitente con barrena y raspador para evitar la acumulación de cristales en las paredes
- Sistema de circulación de fluido de refrigeración y calefacción para un control preciso de las curvas.
- Controlador digital con recetas programables para diferentes formulaciones de manteca de cacao.
- Bomba o válvula de descarga dimensionada para la línea de moldeado o revestimiento aguas abajo
Flujo del proceso de templado automático
Los controladores que almacenan múltiples recetas son particularmente valiosos para los productores que cambian entre formulaciones de leche, oscuras y blancas, ya que cada mezcla de grasas cristaliza en una curva ligeramente diferente. Las máquinas que carecen de memoria de recetas obligan a los operadores a restablecer los parámetros manualmente para cada cambio de lote, lo que aumenta la posibilidad de error humano durante las transiciones de turno.
La ubicación del sensor es otro detalle que vale la pena comprobar antes de realizar la compra. Las sondas de temperatura montadas solo en la pared del tanque pueden retrasarse con respecto a la temperatura real de la masa central, especialmente en tanques más grandes, lo que lleva al controlador a creer que se ha alcanzado el objetivo antes de que realmente se haya alcanzado en todo el lote. Los equipos con múltiples puntos sensores, o con una sonda colocada más cerca del centro geométrico del volumen de trabajo, tienden a ofrecer resultados más consistentes en diferentes tamaños de lotes.
Los sistemas de accionamiento para el mecanismo de agitación también varían en formas que afectan la confiabilidad a largo plazo. Los accionamientos de velocidad variable permiten a los operadores ralentizar la agitación durante la delicada fase de siembra y acelerarla durante la fusión inicial, lo que reduce la tensión mecánica en los engranajes y cojinetes en comparación con una sola velocidad fija. Durante años de funcionamiento continuo, esta flexibilidad tiende a ampliar los intervalos de servicio y reducir el tiempo de inactividad no planificado, lo que importa más para el coste total de propiedad que el precio de etiqueta de la máquina en sí.
Comparación de máquinas atemperadoras compactas y de volumen medio
Dos configuraciones comunes ilustran cómo el equipo de templado se adapta a las necesidades de producción: una unidad compacta de templado continuo construida para una producción constante de volumen medio y una máquina más pequeña de tipo banco diseñada para talleres de grano a barra y desarrollo de productos. Ninguna configuración es inherentemente mejor que la otra; La elección correcta depende de la frecuencia de los lotes, el espacio disponible y la frecuencia con la que una instalación necesita cambiar entre formulaciones durante un solo día laboral.
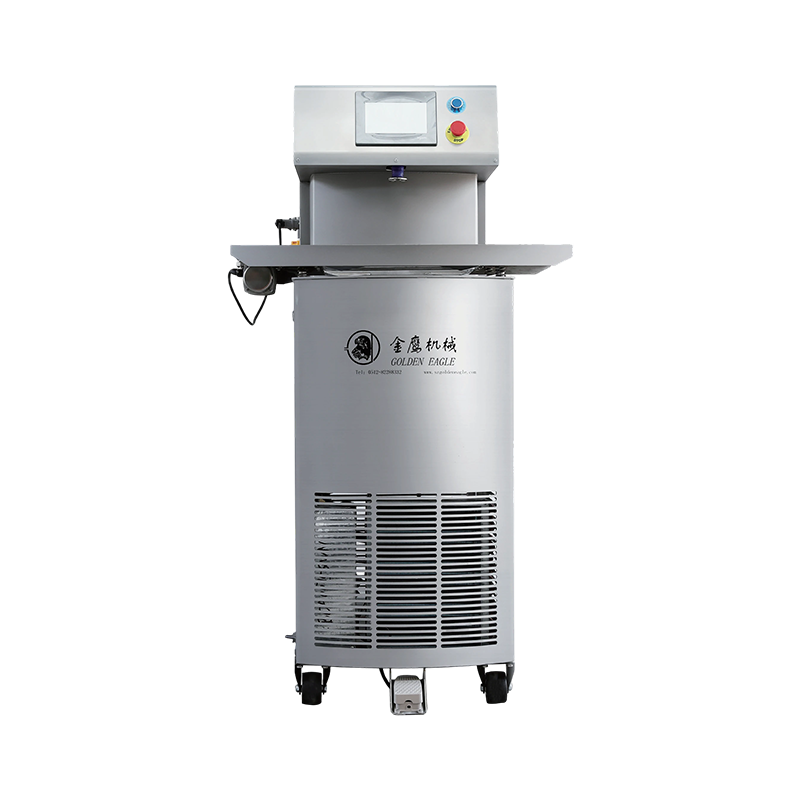
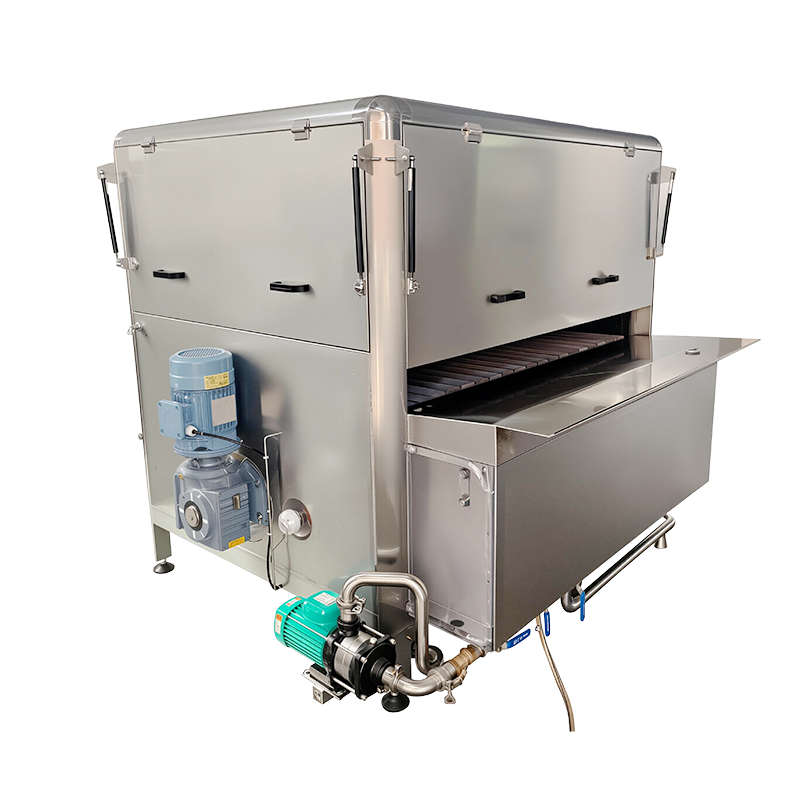
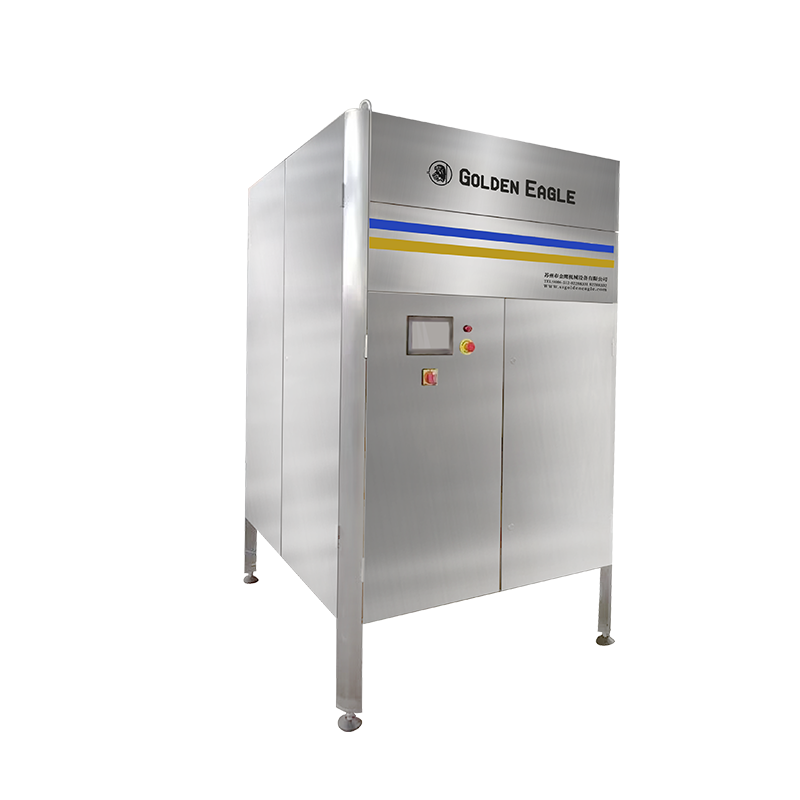
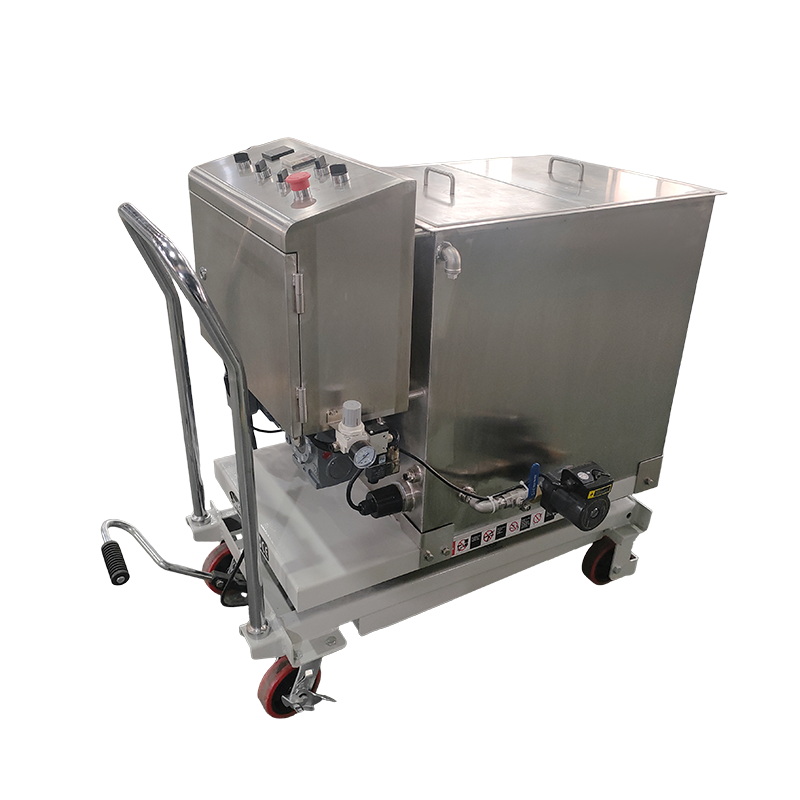
el Templadora de chocolate QTJ25 60 está construido alrededor de un tanque con camisa de tamaño mediano adecuado para ciclos continuos donde el rendimiento y la consistencia importan más que la flexibilidad entre recetas. Su geometría de tanque más amplia y su circuito de enfriamiento dedicado lo ayudan a mantener una temperatura de trabajo estable durante turnos de producción más largos.
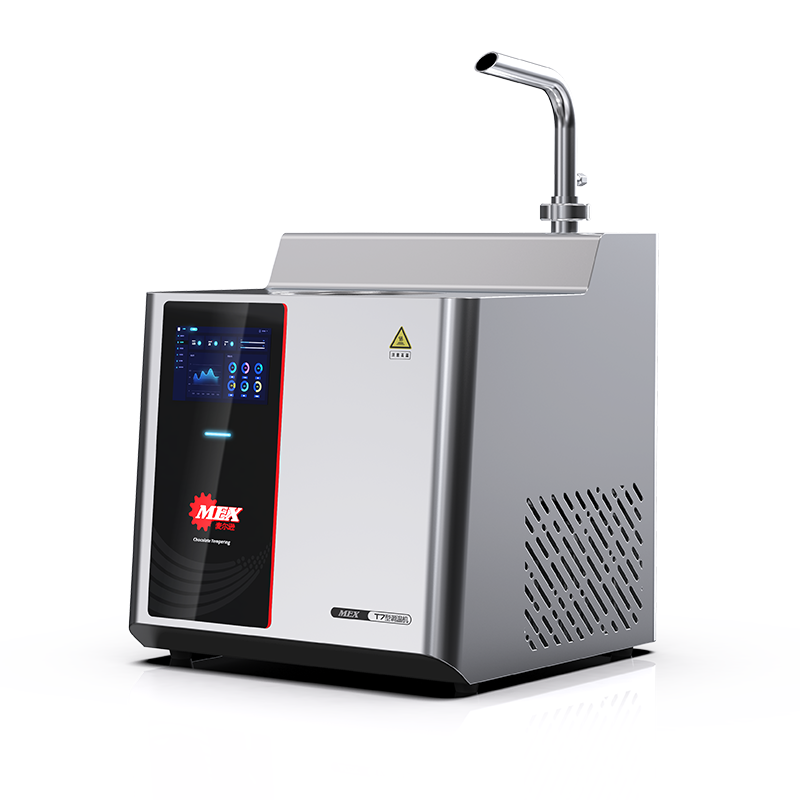
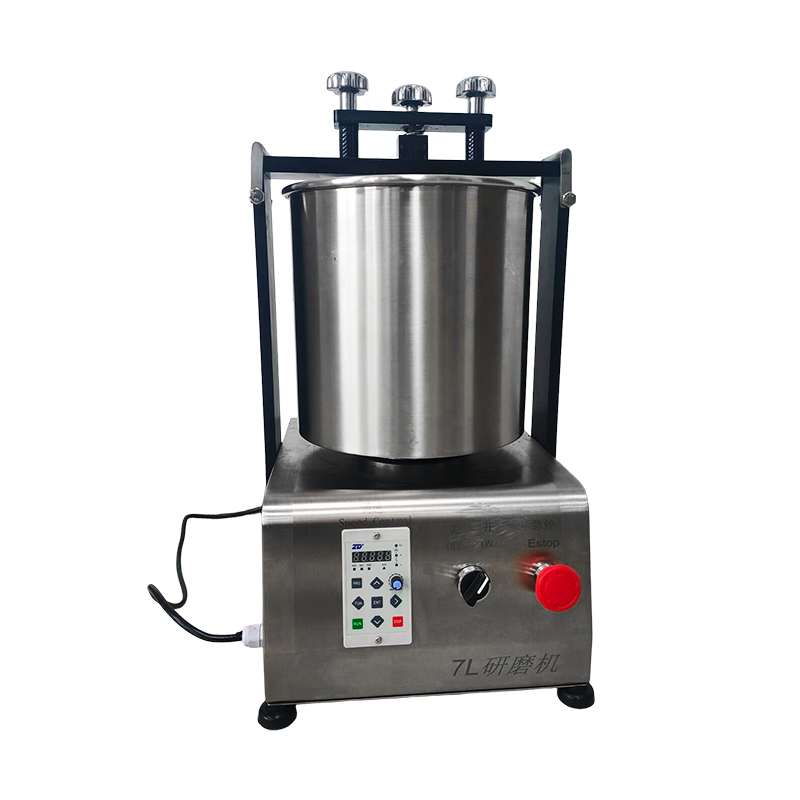
Por el contrario, el Máquina de templado de chocolate T7 apunta a lotes más pequeños y cambios frecuentes de recetas, lo que lo convierte en una opción práctica para cocinas de prueba, productores boutique y operaciones desde el grano hasta la barra que valoran la flexibilidad sobre la producción cruda.
| Atributo | Unidad continua compacta | Unidad estilo banco |
|---|---|---|
| Enfoque por lotes típico | Ejecuciones continuas de volumen medio | Pequeños lotes flexibles |
| Cambio de receta | menos frecuente | frecuente |
| Huella | Más grande | Compacto |
| Mejor ajuste | Líneas de producción estables | trabajoshops and R&D |
Comparación relativa entre factores clave
Cómo hacer coincidir la capacidad de la máquina con la escala de producción
La selección del equipo de templado adecuado comienza con objetivos de producción diarios realistas en lugar del tanque más grande que permita el presupuesto. Los equipos de gran tamaño que se dejan funcionando por debajo de su capacidad tienen dificultades para mantener una curva de temperatura estable, ya que las capas delgadas de masa en un tanque grande se enfrían de manera desigual.
Niveles de capacidad comunes para equipos de templado
Una regla práctica es dimensionar el equipo para la demanda diaria promedio más un margen moderado para las temporadas altas, luego planificar una segunda unidad una vez que el volumen exceda consistentemente aproximadamente el setenta por ciento de la capacidad nominal de una sola máquina. El funcionamiento cerca de la capacidad máxima durante períodos prolongados acelera el desgaste de los motores de agitación y las bombas de refrigeración, mientras que el funcionamiento constante por debajo del treinta por ciento de la capacidad desperdicia energía en calentar y enfriar un tanque prácticamente vacío.
Los compradores también deben sopesar la frecuencia con la que cambia la receta. Las líneas que producen una única formulación las 24 horas del día se benefician de tanques continuos más grandes, mientras que las operaciones que rotan entre mezclas de leche, oscuras, blancas y especiales a menudo funcionan mejor con dos unidades más pequeñas, cada una de las cuales puede contener una receta dedicada sin contaminación cruzada ni largos ciclos de limpieza entre cambios.
El espacio y la disponibilidad de servicios públicos son limitaciones prácticas que a menudo se pasan por alto durante la planificación inicial. Las unidades continuas más grandes requieren un espacio libre adecuado para el acceso a la limpieza, un suministro eléctrico estable adaptado a sus elementos calefactores y, en muchos casos, una conexión de agua fría para el circuito de refrigeración. Las máquinas de mesa más pequeñas son más indulgentes en estos puntos, lo que las hace atractivas para instalaciones que convierten el espacio de cocina existente en lugar de construir una sala de producción dedicada desde cero.
También vale la pena planificar las fluctuaciones estacionales de la demanda, comunes en el comercio de confitería, donde la producción puede multiplicarse varias veces durante los días festivos importantes. En lugar de dimensionar una sola máquina para la demanda máxima durante todo el año, muchos productores mantienen una unidad central dimensionada para un volumen mensual promedio y la complementan con equipo alquilado o secundario durante las semanas más ocupadas, evitando el costo de una máquina de gran tamaño infrautilizada durante la mayor parte del año.
Mantenimiento, higiene y mejores prácticas operativas
El equipo de templado funciona en contacto directo con un producto alimenticio, por lo que los protocolos de limpieza son tan importantes como el mantenimiento mecánico. La manteca de cacao residual que queda en las cuchillas raspadoras o en las esquinas del tanque puede generar formas de cristales no deseados en el siguiente lote, socavando incluso una curva de temperatura bien calibrada.
| Tarea | Frecuencia | Propósito |
|---|---|---|
| Inspección de raspadores y barrenas. | Diariamente | Prevenir la acumulación de cristales en las paredes. |
| Limpieza del tanque lleno | Cambio semanal o por receta. | Evite la contaminación cruzada |
| genialing circuit fluid check | Mensual | Mantenga una curva de temperatura precisa |
| Calibración del controlador | Trimestral | Mantenga las lecturas del sensor precisas |
Los operadores también deben registrar la temperatura y la humedad ambiental del taller junto con los registros de lotes. La manteca de cacao es sensible a la humedad ambiental y un aumento en la humedad del taller puede afectar el brillo y la contracción incluso cuando los parámetros internos de la máquina se mantienen constantes. La combinación de registros de equipos con datos ambientales hace que la resolución de problemas de calidad sea considerablemente más rápida.
Los programas de mantenimiento preventivo deben extenderse más allá del tanque mismo hasta la bomba de descarga y cualquier tubería aguas abajo. La manteca de cacao que se enfría y solidifica dentro de líneas de descarga estrechas puede bloquear parcialmente el flujo, provocando una acumulación de presión que sobrecarga el motor de la bomba con el tiempo. Lavar las líneas rápidamente después de cada ejecución de producción, en lugar de dejar que el producto residual se enfríe en el lugar durante la noche, es un hábito simple que reduce significativamente las llamadas de servicio relacionadas con las bombas.
La formación del personal merece el mismo peso que el mantenimiento mecánico. Incluso una máquina bien mantenida produce malos resultados si los operadores no entienden por qué es importante cada etapa del ciclo, ya que atajos menores, como saltarse la fase de fusión completa entre cambios de receta, pueden llevar semillas de cristal inestables al siguiente lote. Los procedimientos de inicio y cierre documentados, revisados periódicamente con el equipo, ayudan al personal nuevo a alcanzar la competencia total más rápido y reducen la variación entre turnos. Combinar estos procedimientos con una lista de verificación simple colocada cerca de la máquina, en lugar de depender únicamente de la memoria, tiende a reducir el manejo inconsistente entre diferentes equipos de turno.
Puntos de referencia de rendimiento y eficiencia
La eficiencia en el templado generalmente se mide por la cantidad de producción estable que produce una máquina por hora en relación con su consumo de energía, no solo por el tamaño del tanque de crudo. Los sistemas con camisa bien diseñados con intercambio de calor eficiente se recuperan de los ciclos de recalentamiento más rápido, acortando el tiempo entre lotes.
Rendimiento relativo por clase de equipo (kg por hora)
else figures are representative ranges rather than fixed values, since real output depends on formulation, ambient conditions, and how tightly the reheating stage is tuned. Producers tracking actual throughput against these benchmarks over several months can identify whether underperformance stems from equipment limitations or from process factors like slow discharge or excessive idle time between batches.
El consumo de energía es otro factor que vale la pena seguir junto con el rendimiento, particularmente para líneas continuas que funcionan en múltiples turnos. Las máquinas con tanques bien aislados e intercambiadores de calor eficientes requieren menos energía para mantener la temperatura de trabajo entre lotes, lo que reduce el costo operativo durante la vida útil del equipo incluso cuando el precio inicial es comparable a una alternativa menos eficiente. Revisar el consumo de energía durante la evaluación, no solo en el momento de la compra, brinda una imagen más precisa del valor a largo plazo.
El tiempo de inactividad entre lotes también afecta el rendimiento efectivo más de lo que muchos compradores esperan. Una máquina clasificada para una producción horaria determinada solo alcanza esa cifra si se simplifican los pasos de limpieza, cambio de recetas y descarga. Las instalaciones que planifican su ciclo de lote completo, incluidos los minutos de no producción, a menudo descubren que cambios modestos en el proceso, como programas de limpieza escalonados, recuperan más capacidad que la actualización a un tanque más grande.
Preguntas frecuentes
P1: ¿Cuánto dura un ciclo de templado típico?
La mayoría de los ciclos duran entre veinte y cuarenta y cinco minutos, dependiendo del tamaño del lote, la temperatura inicial y la rapidez con la que el circuito de enfriamiento puede llevar la masa al rango de siembra antes de recalentarla a la temperatura de trabajo.
P2: ¿Puede una máquina manejar chocolate con leche, negro y blanco?
Sí, siempre que el controlador admita múltiples recetas almacenadas, ya que cada formulación tiene un contenido de grasa ligeramente diferente y, por lo tanto, un rango óptimo de temperatura de trabajo y enfriamiento óptimo diferente.
P3: ¿Qué causa la floración incluso después de un templado adecuado?
La floración después del templado correcto generalmente indica problemas de almacenamiento, como fluctuaciones de temperatura durante el transporte o exposición a la humedad, más que una falla en el proceso de cristalización original. Mantener el material terminado dentro de un rango de temperatura estrecho y estable desde el momento en que sale de la línea de templado hasta el almacenamiento final contribuye en gran medida a evitar esto.
P4: ¿Con qué frecuencia se debe revisar el líquido refrigerante?
Las revisiones mensuales son típicas para la mayoría de las operaciones, aunque las líneas que funcionan en turnos casi continuos se benefician de una inspección más frecuente, ya que la degradación del fluido afecta directamente la precisión con la que la máquina sigue su curva de temperatura programada.
P5: ¿Es una unidad tipo banco adecuada para ampliarla más adelante?
Una unidad de banco funciona bien para desarrollo y series de lotes pequeños, pero los productores que planean un crecimiento de volumen significativo generalmente hacen la transición a un sistema continuo más grande en lugar de operar varias unidades de banco en paralelo, ya que la operación paralela multiplica la carga de trabajo de limpieza y calibración.
La elección entre estos caminos se reduce en última instancia a cómo una empresa espera que evolucione la demanda en los próximos años. Una curva de crecimiento gradual y constante favorece comenzar con una unidad de banco flexible y agregar una línea continua una vez que el volumen lo justifique, mientras que las empresas que inician un contrato mayorista establecido desde el principio a menudo encuentran más eficiente invertir directamente en equipos continuos del tamaño de esa demanda comprometida.